
Вступ до концепції контролю першого виробу та філософії управління якістю
У сучасній парадигмі високоточної металообробки забезпечення якості продукції еволюціонувало від простого інспектування готових партій до фундаментальної стратегії превентивного управління виробничими ризиками. Серед розмаїття методів валідації процесів центральне місце посідає контроль першого виробу. Цей термін позначає не просто фізичне вимірювання першої виготовленої деталі серії, а комплексний, формалізований та глибоко задокументований процес перевірки здатності конкретної виробничої системи стабільно відтворювати продукцію, що стовідсотково відповідає всім інженерним вимогам, допускам та експлуатаційним характеристикам.
Фундаментальна філософія цього процесу полягає у зміщенні фокусу з реактивного виявлення браку на проактивне запобігання його виникненню. У традиційній моделі контролю якості статистична вибірка деталей з партії вимірюється наприкінці виробничого циклу, що створює колосальний економічний ризик відбраковування всієї партії через системну помилку в налаштуваннях верстата, непомітний знос різального інструменту, термічні деформації або базову невідповідність сировини. Натомість контроль першого виробу слугує так званим “запобіжним механізмом”, який безапеляційно блокує перехід до серійного або масового виробництва доти, доки не буде надано об’єктивних доказів того, що обрана технологія, інструментальне оснащення, керуючі програми для систем з числовим програмним керуванням та кваліфікація операторів працюють у повній синергії.
У цьому контексті вкрай важливо чітко розмежовувати концепцію контролю першого виробу та перевірку інженерних прототипів. Прототипування має на меті валідацію самої інженерної ідеї та дизайну, оцінку збирання механізму та його базової функціональності. Прототипи часто виготовляються в ізольованих лабораторних умовах, за допомогою спеціальних, не серійних технологій (наприклад, адитивних технологій або індивідуальної ручної підгонки), висококваліфікованими інженерами-конструкторами. На противагу цьому, контроль першого виробу завжди виконується безпосередньо на реальній виробничій лінії, з використанням серійного промислового обладнання, стандартизованого оснащення та за участі тих самих операторів, які згодом будуть залучені до багатотисячних тиражів. Іншими словами, якщо прототип доводить, що деталь фізично може існувати і працювати, то перша серійна деталь є юридичним і технічним доказом того, що конкретний завод здатний її масово виготовляти без втрати якості.
Складність сучасних виробничих процесів робить таку перевірку критичною. Загалом процес сучасної механічної обробки складається з трьох магістральних етапів: дизайну, попередньої підготовки з програмуванням та безпосередньо самої механічної обробки металу. На етапі дизайну інженери використовують системи автоматизованого проектування та інженерного аналізу для створення тривимірної моделі, яка згодом перетворюється на керуючі коди. Навіть якщо проект пройшов аудит технологічності та був бездоганно переведений у цифрові коди траєкторій інструменту, фізичні реалії вносять свої жорсткі корективи. Математика дефектів є невблаганною: сучасна деталь може містити сотні характеристик (діаметри, глибини, кути нахилу, допуски форми та розташування поверхонь), і помилка навіть в одній з них робить весь виріб непридатним. Контроль першого виробу акумулює вплив усіх цих фізичних та цифрових змінних, надаючи вичерпну відповідь щодо їхньої сукупної впливовості на точність обробки.
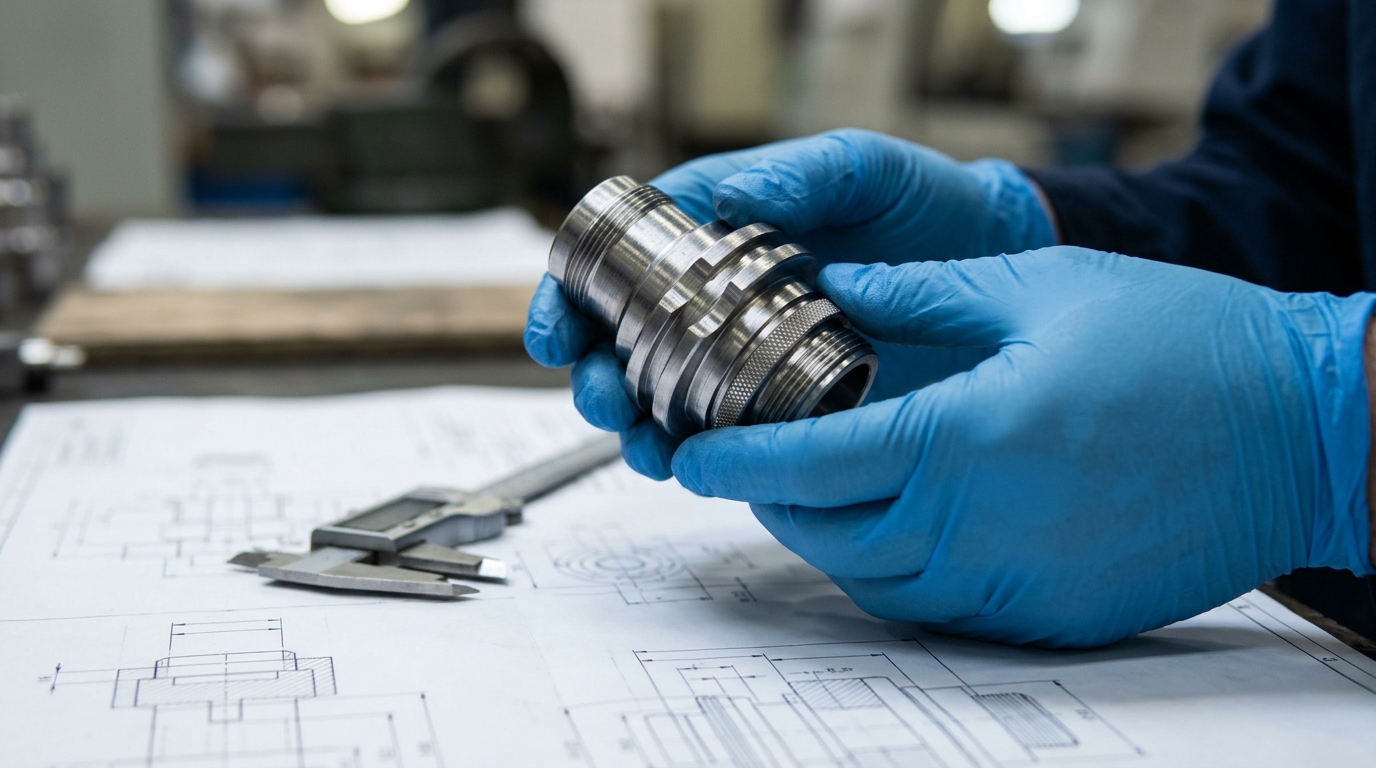
Еволюція стандартів та багаторівнева нормативна база
Жорсткий та безкомпромісний контроль якості у металообробці неможливий без спирання на розгалужену мережу міжнародних, галузевих та національних стандартів, які встановлюють єдину мову спілкування між замовником та виробником. Універсальною базою для систем управління якістю є міжнародний стандарт ISO 9001. Хоча в його тексті немає прямої вимоги щодо застосування специфічних форм контролю першого виробу, філософія стандарту опосередковано диктує цю необхідність. Зокрема, розділ, що стосується управління виробництвом та наданням послуг, вимагає від компаній здійснювати виробництво у контрольованих умовах. Процедура випуску продукції вимагає підтвердження того, що всі вимоги замовника виконані, а розділ, присвячений діям щодо ризиків та можливостей, зобов’язує підприємства проактивно усувати ймовірність випуску браку. Таким чином, контроль першої деталі є одним з найпотужніших інструментів реалізації ризик-орієнтованого підходу, якого вимагає ISO 9001.
Проте для критичних галузей, таких як аерокосмічна промисловість, оборонний сектор та виробництво медичних імплантатів, де вартість помилки є катастрофічною, базових вимог ISO 9001 виявилося замало. Це зумовило розробку галузевих надбудов. Найавторитетнішим документом у цій сфері є стандарт AS9102, який діє у зв’язці з базовим аерокосмічним стандартом управління якістю AS9100. Цей стандарт додав понад сотню специфічних вимог, серед яких управління конфігурацією, жорсткий контроль спеціальних процесів, запобігання потраплянню сторонніх предметів та запобігання використанню контрафактних деталей. Саме AS9102 запровадив суворо стандартизований формат звітності для першого виробу, який вимагає від постачальника не лише підтвердити фізичні розміри, але й забезпечити абсолютну, неперервну простежуваність матеріалів від металургійного заводу до готового виробу. Завдяки своїй вичерпності, протоколи AS9102 сьогодні масово запозичуються виробниками загального машинобудування як “золотий еталон” доказової бази якості.
Національна система стандартизації України також містить потужний комплекс нормативних документів. Базові терміни, визначення та методологія у сфері випробувань і контролю якості продукції закріплені в ДСТУ 3021. Особливо глибоко регламентований контроль якості виготовлення будівельних металоконструкцій, що базується на гармонізованих європейських нормах ДСТУ EN 1090-1 та ДСТУ EN 1090-2. Ці об’ємні стандарти охоплюють весь життєвий цикл виробництва: від перевірки сертифікатів на металопрокат під час вхідного контролю, через розмітку, гнуття, вальцювання, механічну обробку, аж до складання та методів приймання готових об’єктів. Крім того, українські норми проектування сталевих конструкцій закріплені у ДБН В.2.6-198, а візуальний і вимірювальний контроль зварних з’єднань виконується згідно з настановами ДСТУ-Н Б А.3.1-11 та сертифікацією зварювальних виробництв за ISO 3834-1.
| Сфера застосування | Основні стандарти | Ключові вимоги до контролю |
| Універсальне управління якістю | ISO 9001 | Ризик-орієнтоване мислення, контроль процесів, верифікація продукції |
| Аерокосмічний сектор та оборонка | AS9100, AS9102 | Повна простежуваність, облік кожної характеристики, стандартизовані форми звітів |
| Виробництво металоконструкцій (Україна/ЄС) | ДСТУ EN 1090-1, ДСТУ EN 1090-2 | Контроль вхідного прокату, точність механічної обробки, аудит зварювальних робіт |
| Загальні допуски геометрії | ISO 2768 | Уніфікація допусків на розміри, що не вказані явно, для спрощення креслень |
| Зварювальні процеси | ISO 3834-1, ДСТУ EN ISO 5817 | Оцінка рівнів якості швів залежно від дефектів, кваліфікація персоналу |
Окрему, але критично важливу ланку утворюють стандарти геометричної специфікації продукції. Наприклад, міжнародний стандарт ISO 2768 повсюдно застосовується для визначення загальних класів точності (наприклад, клас ‘m’ – середній) для лінійних та кутових розмірів, які не мають індивідуально вказаних допусків на кресленні. Це значно розвантажує інженерну документацію. Водночас застосовується стандарт ISO 14253-1, який запроваджує суворі правила прийняття рішень при вимірюваннях. Цей документ гарантує, що у випадках, коли виміряний розмір знаходиться на самій межі допуску, враховується розширена невизначеність самого вимірювального приладу, не дозволяючи хибно визнати браковану деталь придатною.

Критерії, тригери та умови ініціації перевірки
Контроль першого виробу не є щоденною, рутинною операцією, що застосовується до кожної деталі чи навіть кожної партії в стабільному потоці. Це сфокусована, глибока цільова процедура, проведення якої завжди зумовлене змінами у виробничому або організаційному середовищі. Індустріальні стандарти чітко визначають перелік подій (так званих тригерів), які безальтернативно вимагають зупинки конвеєра для проведення обов’язкової повної або часткової перевірки.
До фундаментальних причин ініціації контролю належать:
- Запровадження абсолютно нового креслярського номера на виробничій лінії.
- Будь-яка офіційна зміна інженерного дизайну, що впливає на форму, розміри, функціональність або сполучення деталі з іншими вузлами.
- Суттєва зміна технологічного процесу: переписування програмних кодів для верстата, зміна послідовності операцій або впровадження нових методів різання матеріалу.
- Зміна, модифікація або капітальний ремонт виробничого оснащення (прес-форми, штампи, специфічні затискні пристрої та кондуктори).
- Зміна виробничого середовища: перенесення виробництва на верстат іншої моделі, переміщення обладнання в інший цех, залучення субпідрядників для спеціальних операцій або повна зміна постачальника.
- Тривала перерва у серійному виробництві. Аерокосмічний стандарт розглядає простій понад два роки як критичну межу, після якої необхідно заново доводити здатність відтворювати деталь. За цей час гарантовано змінюється кваліфікація операторів, зношується обладнання, оновлюється програмне забезпечення САПР, що несе ризик втрати інституційної пам’яті процесу.
Слід зазначити, що у реальному машинобудуванні зміни рідко бувають глобальними. Часто інженер-конструктор змінює діаметр лише одного кріпильного отвору, залишаючи решту сотень геометричних характеристик складної корпусної деталі недоторканими. У таких ситуаціях проведення повної перевірки усіх характеристик було б нераціональною втратою часу та фінансів. Натомість застосовується процедура часткового контролю, або “дельта-перевірки” (Delta FAI).
Часткова перевірка сфокусована виключно на тих характеристиках деталі, які безпосередньо зазнали впливу інженерної зміни. Однак, щоб зберегти юридичну та технічну цілісність документації, у звіті про часткову перевірку в обов’язковому порядку зазначається посилання на базовий, раніше затверджений номер повного звіту, із чітким зазначенням рівня ревізії та описом причини часткової перевірки. Такий підхід створює простежуваний ланцюг якості: аудитор бачить, що більшість розмірів покрита попереднім успішним звітом, а змінені розміри валідовані новим документом. Якщо ж масштаб впливу змін визначити важко, або деталь є критичною для безпеки (наприклад, елемент несучої конструкції крила літака), завжди приймається консервативне рішення на користь проведення повної перевірки.
Архітектура звіту та суворий алгоритм проведення контролю
Ретельність, з якою проводиться контроль першого виробу, зумовлює необхідність дотримання жорстко структурованого, багатоетапного алгоритму. Будь-яке відхилення від цього алгоритму або спроба прискорити процес шляхом ігнорування документальних кроків руйнує саму доказову базу якості виробу.
Процес розпочинається з етапу планування. У цей момент консолідується вся релевантна інженерна документація: цифрові 3D-моделі, робочі креслення, специфікації на сировину, технологічні карти виробництва, маршрутні листи та вимоги до спеціальної обробки. Критично важливим інструментом на цьому етапі є створення “позиційного маркування” (ballooned drawing) креслення. Методика полягає в тому, що абсолютно кожній характеристиці, вказаній на кресленні (будь-якому розміру, допуску форми, вимозі до шорсткості поверхні, маркуванню, радіусу скруглення, приміткам про зняття задирок), присвоюється унікальний порядковий номер, обведений колом (“бульбашкою”). Навіть якщо креслення містить чотириста розмірів, маркування має охопити всі чотириста. Ця суцільна нумерація стає дорожньою картою для метролога, унеможливлюючи ситуацію, коли складна характеристика залишається без уваги.
Наступний крок — фізичне виготовлення самого виробу. Фундаментальним правилом є те, що перша деталь повинна виготовлятися виключно за звичайних, рутинних умов виробництва. Недопустимою є практика створення “штучних” або “золотих” умов (наприклад, доручення обробки лише найвисококваліфікованішому технологу підприємства, використання знижених швидкостей різання або індивідуального ручного підгонки для досягнення ідеального результату). Контроль першого виробу має бути репрезентативним; він повинен відображати те, як конвеєр працюватиме під час випуску тисячної деталі.
Третій етап — це скрупульозне зняття даних. Фахівці метрологічного відділу використовують промарковане креслення та вимірюють кожну характеристику повіреним інструментом відповідного класу точності. Принциповою вимогою є фіксація фактичних числових значень (зміна парадигми від простого “відповідає / не відповідає” до точних метричних даних). Тільки точні числові записи дозволяють інженерам зрозуміти, наскільки близьким є розмір до межі допуску, та оцінити ризик появи браку при природному зносі інструмента.
Завершальним етапом є консолідація даних у стандартизований звіт. Відповідно до формату аерокосмічних стандартів, цей документ структурно поділяється на три взаємопов’язані форми:
- Форма 1 (Облік номерів деталей): Цей розділ є титульним. Він ідентифікує конкретну деталь, її назву, номер креслення, рівень ревізії інженерної документації. Якщо деталь є складальною одиницею, форма містить посилання на звіти усіх її субкомпонентів, забезпечуючи ієрархічну простежуваність до найдрібнішої шайби.
- Форма 2 (Облік продукції, матеріалів та спеціальних процесів): Ця форма документує хімію та фізику виробу. Тут перераховуються специфікації на сировину, номери плавок від металургійних заводів (Heat Lot) та посилання на сертифікати якості. Також тут хронологічно фіксуються всі спеціальні процеси, результати яких неможливо повноцінно виміряти геометрично: термічна обробка, хімічне анодування, пасивація, нанесення спеціальних покриттів та результати функціональних тестів.
- Форма 3 (Облік характеристик та верифікація): Найвагоміший блок, куди переноситься вся інформація з промаркованого креслення. Навпроти кожної вимоги вказується фактично виміряний результат, а також інвентарний номер інструменту або координатно-вимірювальної машини, яка використовувалася для вимірювання, що доводить наявність чинного калібрування.
Якщо будь-яка з сотень характеристик опиняється поза полем допуску, масове виробництво залишається юридично замороженим. Завод зобов’язаний виявити першопричину проблеми, внести зміни у програму ЧПК або оснащення, виготовити нову деталь та провести часткову перевірку виправленої характеристики. Лише коли звіт стає бездоганним, замовник підписує документ, даючи зелене світло серійному випуску.
Вплив температури та невизначеність вимірювань (ISO 1 та ISO 14253)
В умовах сучасної механічної обробки, де допуски на сполучення деталей часто становлять соті або навіть тисячні долі міліметра (мікрони), вплив навколишнього середовища стає настільки ж важливим, як і якість самого верстата. Фізика металів невблаганна: під час нагрівання вони розширюються, а під час охолодження звужуються. Цей фактор перетворюється на справжнього вбивцю допусків, якщо його ігнорувати.
Наприклад, алюмінієві сплави мають значний коефіцієнт лінійного теплового розширення. Якщо виготовити великий алюмінієвий посадковий отвір в умовах цеху, розігрітого влітку до 32°C, а потім виміряти його без відповідної температурної компенсації, зміна розміру може скласти декілька десятків мікронів. Цієї величини достатньо, щоб повністю перекрити строгий допуск, призначений інженером. Деталь, яка ідеально входила у допуск у гарячому цеху, виявиться гарантовано бракованою (замалою), коли охолоне у кліматизованій кімнаті замовника.
Для уникнення цього хаосу міжнародна спільнота прийняла єдиний еталон. Стандарт ISO 1:2022 безапеляційно встановлює 20 градусів за Цельсієм (68 градусів за Фаренгейтом) як єдину стандартну еталонну температуру для визначення всіх лінійних та геометричних розмірів у промисловості. Відповідно до цього стандарту, будь-який розмір, вказаний на кресленні, вважається дійсним виключно за температури 20°C. Тому коректний звіт про перевірку першого виробу для точних деталей обов’язково складається у спеціально термостабілізованій метрологічній лабораторії. Крім того, перед початком вимірювань деталі повинні пройти період “термічного замочування”, щоб їх температура повністю зрівнялася з температурою в приміщенні.
Температурна нестабільність — не єдина проблема. Жоден, навіть найсучасніший, вимірювальний прилад не може дати абсолютно точного результату; завжди існує поняття невизначеності вимірювань. Невизначеність складається з похибок самого приладу, зносу його механізмів, деформації деталі від сили затискання щупом та впливу оператора. Як діяти, коли виміряний розмір знаходиться на самій межі креслярського допуску?
Тут на допомогу приходить стандарт ISO 14253-1, який запроваджує суворі правила прийняття рішень на основі невизначеності. Згідно з ним, щоб виробник міг гарантовано довести відповідність деталі, фактично виміряне значення повинно знаходитися всередині так званої зменшеної зони прийняття. Ця зона утворюється шляхом віднімання значення розширеної невизначеності вимірювальної системи від меж поля допуску. На практиці це означає, що точність застосованого мікрометра або сканера повинна багаторазово перевершувати точність самої деталі. У промисловості застосовується емпіричне правило відношення 4:1 (а краще 10:1), де прилад повинен бути щонайменше вчетверо, а краще вдесятеро точнішим за допуск, який він перевіряє. Для перевірки надійності самого процесу вимірювання проводяться статистичні дослідження (Gauge R&R — повторюваність та відтворюваність). Якщо показник Gauge R&R становить менше 10% від загального допуску, система вважається надійною; якщо перевищує 30% — вимірювальна система визнається непридатною, і результатам звіту довіряти не можна.
Метрологічне забезпечення: Від ручного інструменту до тривимірного сканування
Вимоги до температурної стабільності та подолання невизначеності пояснюють, чому у сучасній прецизійній металообробці покладання виключно на ручний вимірювальний інструмент поступово відходить у минуле. Штангенциркулі та ручні мікрометри вносять величезну змінну у вигляді людського фактора — зусилля стискання губок, мікронахил інструмента — все це може призвести до похибок, неприйнятних для жорстких допусків. Тому стандартом де-факто для метрологічного забезпечення контролю першого виробу стали координатно-вимірювальні машини (КВМ).
Координатно-вимірювальні машини забезпечують автоматизоване, високоточне зняття розмірів у тривимірному просторі. Контактна КВМ використовує надчутливі рубінові щупи, які обмацують поверхню деталі. Головна перевага КВМ полягає у її здатності за одну установку деталі оцінити не лише прості лінійні розміри (відстані, глибини, діаметри), а й складні просторові допуски форми та розташування: площинність, круглість, перпендикулярність, позиціонування та профіль складних криволінійних поверхонь. Звіти, автоматично згенеровані програмним забезпеченням КВМ, безперешкодно інтегруються у Форму 3 звіту про перевірку першого виробу, забезпечуючи цифрову простежуваність та повністю усуваючи ризик ручної фальсифікації результатів з боку оператора.
Поряд із контактними системами, дедалі більшого поширення набувають оптичні 3D-сканери. Їхня принципова відмінність полягає у безконтактному захопленні мільйонів точок простору за лічені секунди, створюючи повну, високощільну цифрову копію деталі (хмару точок). Цю цифрову копію згодом накладають на вихідну математичну CAD-модель, що дозволяє інспектору миттєво побачити відхилення у вигляді кольорової топографічної карти. Проте застосування сканерів має свої обмеження, особливо коли йдеться про жорсткі машинобудівні допуски.
Метрологічний клас сканера визначається не його роздільною здатністю (щільністю точок), а його об’ємною точністю. Якісний сканер повинен без просторових спотворень фіксувати форму об’єкта на всій його довжині. Для стандартизації та перевірки точності оптичних систем часто застосовується суворий німецький стандарт VDI/VDE 2634, який оцінює похибки сканування спеціальних калібрувальних сфер. Під час вибору обладнання слід пам’ятати про специфіку різних технологій обробки:
- Для контролю деталей складної аерокосмічної або медичної механічної обробки, де допуски досягають одиниць мікронів (H7/H6 посадки), застосування масивних, контактних координатно-вимірювальних машин залишається абсолютно безальтернативним.
- Натомість висококласні 3D-сканери є ідеальним інструментом для швидкої перевірки деталей із листового металу, великих ливарних або кутих заготовок та деталей зі складною органічною поверхнею, де допуски є більш широкими (від 0.1 мм і більше).
| Параметр | Контактна КВМ | Оптичний 3D-сканер |
| Принцип роботи | Точковий дотик рубіновим щупом | Захоплення світла, хмара точок |
| Типова точність | Одиниці мікронів (1-3 мкм) | Десятки мікронів (20-50 мкм) |
| Швидкість вимірювання | Низька (вимагає часу на переміщення) | Дуже висока (секунди/хвилини) |
| Сфера найкращого застосування | Точна механічна обробка, жорсткі посадки | Листовий метал, лиття, складна кривина поверхні |
| Перевірка внутрішніх порожнин | Обмежена довжиною і доступом щупа | Неможлива (лише зовнішні поверхні) |
Інтеграція методів неруйнівного та руйнівного контролю матеріалів
Як би точно не були виміряні зовнішні габарити деталі, контроль першого виробу не буде вважатися завершеним, якщо не підтверджена якість самої структури матеріалу. Функціональність, надійність та міцність металевих конструкцій, особливо в авіації чи енергетиці, критично залежить від відсутності прихованих внутрішніх дефектів, збереження цілісності зварних швів та повної відповідності хімічного складу металу заданим вимогам. Для цього у процес валідації інтегруються методи неруйнівного (НРК) та руйнівного контролю.
Методи неруйнівного контролю дозволяють зазирнути вглиб металу та діагностувати його стан без фізичного пошкодження заготовки, дозволяючи після перевірки використовувати деталь за прямим призначенням. Найважливішим інструментом тут виступає ультразвуковий контроль (УЗК), або ультразвукова дефектоскопія. Принцип дії базується на проходженні акустичних хвиль високої частоти крізь товщу металу. Хвиля безперешкодно проходить крізь однорідний матеріал, але зустрічаючи перешкоду у вигляді внутрішньої порожнини, мікротріщини, шлакового включення або непровару, відбивається назад до датчика. Це дозволяє оператору миттєво локалізувати дефект і визначити його розмір. УЗК масово застосовується для перевірки відповідальних зварних швів металоконструкцій та труб (що суворо регламентується в Україні стандартами ДСТУ EN ISO 17640) та перевірки товстостінного прокату та лиття.
Поряд з ультразвуком для специфічних завдань застосовуються й інші методи неруйнівного контролю:
- Магнітопорошкова дефектоскопія: Специфічний метод для феромагнітних матеріалів. Завдяки магнітному полю дрібний металевий порошок скупчується поблизу невидимих поверхневих або підповерхневих мікротріщин, роблячи їх видимими.
- Капілярна (кольорова) дефектоскопія: Універсальний метод, що працює на будь-яких матеріалах (зокрема немагнітних, таких як алюміній чи титан). Спеціальний пенетрант проникає у мікротріщини, після чого наноситься проявник, який витягує рідину, чітко позначаючи дефект яскравим кольором.
- Радіографічний контроль: Просвічування рентгенівськими променями, що дозволяє отримати фізичний або цифровий знімок внутрішньої структури металу, найчастіше використовується для найвідповідальніших зварних з’єднань згідно з ДСТУ EN ISO 17636-1.
- Вимірювання та перевірка покриттів: Деталі, які проходять гаряче цинкування (ДСТУ EN ISO 1461), анодування або порошкове фарбування, обов’язково перевіряються електромагнітними товщиномірами на товщину шару та проходять тести на адгезію (зчеплення з базовим металом).
Однак іноді виникає необхідність перевірити фізико-хімічні властивості, які неможливо оцінити неруйнівними методами. Тут застосовується руйнівний контроль. Для цього з першої випущеної серії відбираються спеціальні зразки-свідки, які піддаються випробуванням на машинах для тестування розриву, ударостійкості або твердості. Для оцінки якості сталевих листів застосовуються металографічні методи дослідження мікроструктури, як-от оцінювання кількості структурно-вільного цементиту або смугастості, що регламентовано ДСТУ 8974. Оскільки зразок під час таких випробувань неминуче знищується, результати його тестування юридично розповсюджуються на всю партію продукції, що виготовлена з тієї ж самої партії сировини (плавки). Цей зв’язок жорстко контролюється через сертифікати якості матеріалу від металургійного заводу, які прикріплюються до Форми 2 звіту.
Специфіка контролю у різних технологічних процесах металообробки
Описані вище принципи застосовуються до всіх видів металообробки, проте кожен технологічний напрям має свої специфічні акценти під час проведення контролю першого виробу.
Механічна обробка на верстатах з ЧПК (Фрезерування та Точіння): Це сфера найжорсткіших геометричних допусків, які часто вимірюються одиницями мікронів. Тут контроль першого виробу зосереджений на виявленні кінематичних помилок верстата, вібрацій та деформацій. Специфіка полягає в тому, що після налаштування верстата оператор повинен врахувати знос твердосплавного інструменту. Фреза або різець стираються з кожним проходом, і якщо перший виріб знаходиться на самій межі допуску, наступні деталі можуть швидко вийти за неї. Саме тому використання високоточної контактної КВМ у термоконстантній кімнаті є нормою для оцінки таких деталей. Крім того, особлива увага приділяється точності перебазування заготовки (коли деталь обробляється з кількох сторін, помилка фіксації у лещатах або спеціальному оснащенні є найпоширенішою причиною браку).
Виробництво конструкцій з листового металу (Лазерне різання, гнуття, штампування): Динаміка та вимоги тут суттєво відрізняються. Деталі з листового металу (корпуси обладнання, кронштейни, шасі) мають значно більші габарити і, як правило, більш ліберальні допуски. Найчастіше тут діють середні допуски згідно зі стандартом ISO 2768 клас ‘m’ (наприклад, ±0.3 мм для лінійних розмірів та ±1.0° для кутів згину). Під час контролю першого виробу з листового металу критичним є перевірка точності позиціонування отворів відносно ліній згину, а також оцінка компенсації розтягування металу при деформації на листозгинах. Оскільки листовий метал часто пружинить після зняття навантаження, перша деталь дозволяє технологам точно налаштувати кут перегину (overbending) пуансона. Тут для швидкої інспекції дедалі частіше використовують оптичні системи, які дозволяють за кілька секунд накласти контур вирізаної розгортки на CAD-модель та підтвердити, що лазер вирізав правильну геометрію.
Високоточне виробництво зубчастих коліс: У цій галузі контроль якості набуває екстремальних форм. Зубчасті колеса вимагають неймовірної точності евольвентного профілю зуба, кроку та биття. Перевірка першої деталі вимагає застосування спеціалізованих зубовимірювальних машин. Будь-які відхилення під час зубонарізання або подальшої термічної обробки (деформація металу під час гартування) призведуть до вібрацій, шуму та швидкого руйнування редуктора під навантаженням. Детальна перевірка першої шестерні дозволяє технологам точно вирахувати коефіцієнт термічної повідці металу та внести відповідні компенсації у програму зубонарізання ще до термообробки.
Економіка якості: Зниження витрат та управління ризиками браку
Впровадження формалізованої, бюрократично складної та ресурсоємної методології контролю першого виробу часто зустрічає спротив через очевидні додаткові витрати. Ретельне виготовлення, ізоляція деталі, час на її стабілізацію, складання програм для КВМ, залучення зовнішніх лабораторій для металографії або рентгену та заповнення об’ємної документації за формами AS9102 можуть коштувати підприємству від сотень до тисяч доларів додаткових витрат на стадії підготовки виробництва. Ці фіксовані витрати особливо відчутні при виготовленні дрібних партій або прототипів, де вони можуть становити понад 50% від вартості всієї партії.
Однак з точки зору макроекономіки підприємства та загальної вартості володіння (Total Cost of Ownership), ці інвестиції у якість є мізерними порівняно з ціною невідповідності (Cost of Poor Quality), яку компанія ризикує понести у разі випуску серійного браку. Проблема масового машинобудування полягає у його здатності мультиплікувати не лише успіх, але й помилки. Якщо інженер-програміст ЧПК помилився у розрахунку координат зміщення інструменту на половину міліметра, верстат не зупиниться; він з абсолютною стабільністю та високою швидкістю виточить тисячу ідеально бракованих деталей, перш ніж невідповідність буде виявлена на конвеєрі фінального збирання замовника.
Відбраковування тисячі деталей зі спеціальних авіаційних сплавів, нержавіючої сталі або титану обернеться катастрофічними прямими фінансовими втратами матеріалу, згаяного машинного часу та витраченого ресурсу різального інструменту, не кажучи вже про штрафні санкції за зрив строків постачання та репутаційні ризики. Ретельна перевірка найпершої деталі ідентифікує та купірує цю проблему на стадії, коли зіпсованою (або просто відхиленою від норми) є лише одна-єдина заготовка.
Галузева статистика безапеляційно доводить, що систематичне проведення жорсткого початкового контролю дозволяє радикально підвищити рентабельність виробництва. Впровадження обов’язкового контролю першого виробу із застосуванням КВМ, інтеграція статистичних методів контролю процесу та постійний аналіз першопричин відхилень дозволяє скоротити рівень відбраковування з 5-10% на нестабільних процесах до показників менше ніж 0.5-1% під час масового випуску. Оптимізація складних процесів (наприклад, зубонарізання) за допомогою аналізу даних першого виробу здатна зменшити загальний обсяг браку на 30-40%.
Крім прямої економії на металі, звітність про перевірку відіграє ключову роль у прискоренні виведення продукту на ринок (скорочення time-to-market). Детальне вивчення перших зразків викриває нереалістичні допуски, помилки у виборі базування заготовки та неефективні режими різання. Виявлення цих факторів на самому початку дозволяє інженерам переписати код, спростити фіксацію або оптимізувати режими подачі інструменту, що значно пришвидшує обробку всієї подальшої серії. Загальний економічний ефект від правильного впровадження цієї методології стабільно забезпечує від 10% до 15% прямої економії коштів при повторюваних замовленнях, а оптимізація пов’язаних логістичних та збиральних витрат здатна принести підприємству до 30% скорочення загальних витрат на програму. Витрати на контроль першого виробу — це не збитки, а високомаржинальна інвестиція в операційну стабільність підприємства.
| Стаття витрат | Модель без контролю першого виробу (реактивна) | Модель з контролем першого виробу (проактивна) |
| Початкові витрати на запуск | Мінімальні (швидкий перехід до серії) | Високі (програмування КВМ, час на заміри та документацію) |
| Ризик системного браку | Дуже високий (помилки коду тиражуються) | Практично нульовий |
| Витрати на переробку партії | Величезні (штрафи, заміна металу, втрата машинного часу) | Відсутні |
| Рівень стабільності постачання | Низький, можливі зриви через виявлений пізній брак | Високий, процес валідований перед стартом |
| Сукупна вартість проекту | Непередбачувана, схильна до різкого зростання | Фіксована, з тенденцією до зниження на великих партіях |
Аналіз типових помилок, порушень та шляхів їх усунення
Незважаючи на сувору міжнародну регламентацію та детальність стандартів на кшталт AS9102, процедура контролю першого виробу на практиці часто піддається спотворенням. Ці відхилення можуть виникати як через нестачу компетенції, так і через свідоме бажання виробника штучно прискорити процес. Аналіз кореневих причин відхилень дозволяє виділити декілька фундаментальних помилок, які повністю нівелюють доказову цінність усього процесу контролю.
Першою і найбільш поширеною хибною практикою є створення так званих “золотих деталей” або виготовлення за “спеціальними умовами”. Якщо для виготовлення першої деталі виробництво залучає лише свого найдосвідченішого інженера-налагоджувальника, використовує абсолютно новий, найдорожчий інструмент, штучно знижує швидкості подачі фрези до мінімуму для отримання дзеркальної поверхні та застосовує унікальне ручне оснащення для фіксації, така деталь обов’язково ідеально пройде контроль. Проте ця деталь не є репрезентативною. Коли цю ж саму програму буде запущено у масову серію з нормальними, високошвидкісними режимами різання, керувати якою буде оператор середньої кваліфікації, динамічні вібрації та теплове розширення негайно призведуть до виходу розмірів за межі допусків. Контроль першого виробу повинен безжально перевіряти виключно реальний, повсякденний виробничий процес, який буде застосовуватися для тисяч наступних деталей.
Другою критичною системною помилкою є фіксація результатів у якісному форматі “придатно/непридатно” замість запису конкретних кількісних (числових) значень вимірювань. Сам факт того, що розмір формально вкладається в допуск, несе надто мало інформації. Наприклад, якщо інженерний допуск на посадковий вал становить від 20.000 мм до 20.050 мм, а виміряне значення першого виробу становить 20.048 мм, деталь є формально придатною. Проте кваліфікований інженер миттєво зрозуміє, що розмір знаходиться на самому краю поля допуску. Найменший знос різального інструменту, підвищення температури у цеху на кілька градусів або зміна партії металу миттєво виведуть наступні кілька деталей з поля допуску, перетворивши їх на брак. Лише точні числові дані дозволяють впроваджувати статистичний контроль процесів та завчасно коригувати налаштування обладнання (так званий контроль тенденцій).
Третьою поширеною проблемою є нехтування правилами метрологічної простежуваності та роздільної здатності обладнання. Спроба виміряти жорсткий аерокосмічний допуск звичайним ручним штангенциркулем без належного калібрування створює ілюзію контролю, а насправді приховує ризики. Не менш небезпечною є практика “вимірювання до позитивного результату”. Коли КВМ або оператор отримують граничний результат, що ледь виходить за межі допуску, вони починають проводити повторні вимірювання, змінюючи кут фіксації деталі, точки дотику або навіть силу затискання доти, доки на екрані не з’явиться цифра, що входить у допуск. Запис лише цього фінального, “переможного” значення у звіт є приховуванням реальної нестабільності геометричних параметрів деталі.
Четвертий блок проблем пов’язаний із документарною дисципліною. Звітність про перевірку часто бракується аудиторами через відсутність маркування креслень (через що неможливо довести, що всі 100% розмірів були враховані), відсутність сертифікатів якості від металургійного заводу або неможливість довести, що виміряна деталь та серійна партія виготовлені з однієї плавки металу. Також компанії часто забувають проводити повторний частковий контроль (дельта-перевірку) після того, як у процесі виробництва зносилося та було замінено оснащення, або верстат перемістили в інше приміщення.
Контроль якості першого виробу є фундаментальним, невід’ємним елементом сучасного прецизійного виробництва, що виходить далеко за межі традиційного, реактивного інспектування продукції. Це не разова бюрократична перевірка геометрії однієї деталі, а глибокий системний аудит, що верифікує готовність і взаємодію усього виробничого ланцюга: від безпомилковості розрахунків інженерів-конструкторів та програмістів САПР до жорсткості верстатного оснащення, стабільності металургійної сировини та адекватності метрологічного контролю, включно зі складними системами координатно-вимірювальних машин та неруйнівною дефектоскопією.
Досконало виконаний процес перевірки, що спирається на стандарти на кшталт AS9102 або ISO 9001, та враховує критичні фактори невизначеності вимірювань (ISO 14253-1) та термічного впливу (ISO 1), слугує надійним запобіжним механізмом. Незважаючи на відчутні початкові інвестиції в інфраструктуру, калібрування, створення тривимірних вимірювальних програм та документування, економічна рентабельність цієї методології є беззаперечною. Процедура радикально мінімізує обсяги серійного браку, прискорює оптимізацію швидкостей різання та захищає ланцюги постачання від шокових зривів строків і колосальних збитків, пов’язаних з переробкою деталей. У висококонкурентному промисловому середовищі, де допуски щороку стають жорсткішими, а вимоги до безпеки — абсолютно безальтернативними, інтеграція жорсткого та безкомпромісного контролю першого виробу є єдиним дієвим інструментом, здатним гарантувати, що інженерний задум буде безпомилково і стабільно матеріалізований у серійному металі.
Схожі статті
ТОП-9 компаній з постачання та монтажу промислових систем фільтрації та водоочищення в Україні
ТОП-9 компаній промислового водоочищення України 2026. Огляд лідерів ринку, технології (осмос, фільтрація) та ціни на монтаж. Захистіть своє обладнання!
ТОП-7 компаній де купити габіон в Україні: рейтинг перевірених виробників
Рейтинг надійних виробників, ціни, поради щодо вибору товщини дроту та каменю для довговічних конструкцій.
Гарантія на металоконструкції в Україні: Правове регулювання, інженерні стандарти та судова практика
Гарантія 10 років на металоконструкції в Україні: правове регулювання, ДБН та ISO. Захист від корозії, вогнезахист та процедура фіксації дефектів в актах.