
Лазерная резка металла — это бесконтактный термический раскрой сфокусированным лучом по заданной траектории. Она подходит для внешних контуров, отверстий и сложных деталей, но не гарантирует отсутствия заусенцев, деформаций или последующей обработки. Результат определяют материал, толщина, оборудование, технологический газ и требования чертежа.
Для заказчика важно согласовать не только «резку лазером», но и допуски, состояние кромки, защиту поверхности и последующие операции. Ниже объясняем принцип работы, возможности и ограничения технологии, а также данные, которые следует передать исполнителю.
Как работает лазерная резка металла
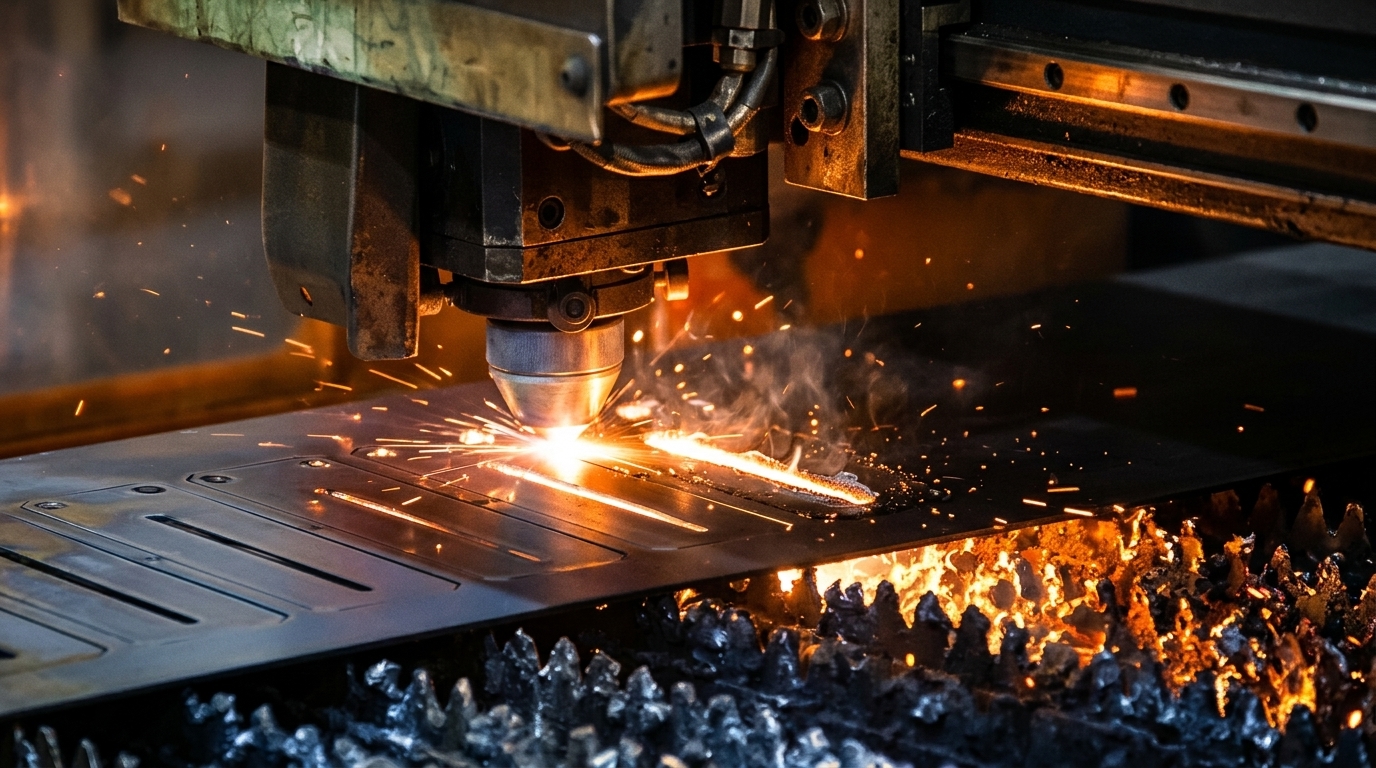
Оптика фокусирует излучение на заготовке. В зоне реза металл нагревается, а во время распространенной резки плавлением расплав удаляется струей газа. Система числового программного управления перемещает режущую головку и/или заготовку в соответствии с программой. Принцип и составляющие процесса описывает TRUMPF в справке о лазерной резке.
Газ помогает удалять расплав и влияет на состояние кромки. Его выбирают по материалу, режиму и требованиям к последующей обработке, а не по универсальному рецепту.
| Процесс | Что важно для результата |
|---|---|
| Резка плавлением с азотом или аргоном | Газ удаляет расплав, не поддерживая окислительную реакцию. Режим применяют, когда важно состояние кромки без оксидного слоя. |
| Кислородная лазерная резка | Реакция окисления добавляет энергию процессу. Состояние оксидного слоя нужно учесть перед покраской, сваркой или другой операцией. |
Отличия газовых режимов приведены в объяснении резки плавлением TRUMPF. Это обзор принципов, а не таблица давления, скорости или настроек конкретного станка.
Бесконтактность означает отсутствие механического режущего инструмента в зоне реза, но не отсутствие нагрева. Fraunhofer IWS описывает малую зону термического влияния, а также зависимость процесса от поглощения излучения и тепловых свойств материала. Для тонких или узких деталей тепловую деформацию все равно нужно оценивать.

Какое оборудование применяют
Для раскроя листа используют установки с различными источниками, в частности CO₂- и волоконными лазерами. Волоконный лазер является разновидностью твердотельного источника; его не следует противопоставлять всем твердотельным лазерам как отдельной несовместимой категории. Строение таких источников объясняет IPG Photonics.
При выборе оценивают рабочий формат, перечень материалов и толщин, качество на нужной геометрии, газоснабжение, охлаждение, удаление дыма, загрузку и выгрузку. Мощность источника сама по себе не определяет точность, экономичность или полную производительность. Важны также оптика, режущая головка, управление и технологическая подготовка.
Какие металлы и толщины можно резать
К типичным задачам относятся раскрой углеродистой и нержавеющей стали, алюминия и его сплавов. Медь и латунь также можно обрабатывать на оборудовании, предназначенном для соответствующих материалов. Высокая отражательная способность и теплопроводность усложняют подбор режима, но не означают общего запрета: IPG Photonics описывает резку отражающих металлов с настройкой параметров под применение.
Единого предела «20 мм для любой установки» нет. Допустимую толщину проверяют для конкретной марки материала, источника, газа и комплектации. Например, в технических данных TRUMPF TruLaser Series 5000 для конфигурации TruFiber 6001 указана максимальная толщина углеродистой стали 25 мм. Это характеристика указанной конфигурации, а не рекомендация для другого станка или гарантия нужного качества любого контура.
Таблица максимальной толщины не заменяет согласования допусков, малых отверстий, узких перемычек и состояния кромки. Для ответственной или новой детали целесообразно согласовать пробный образец.
Тонкий, оцинкованный и окрашенный лист
На тонком листе важны последовательность резов, тепловложение, поддержка заготовки и сохранение мелких элементов. Меньшая толщина не устраняет риска коробления или повреждения поверхности.
Для оцинкованного листа, полимерного покрытия или защитной пленки передайте исполнителю точные данные. Нужно подтвердить пригодность материала к лазерной обработке, допустимость пленки и требования к кромкам после резки. Не используйте неизвестные покрытия как обычный «чистый металл». Для деталей под покраску заранее согласуйте подготовку кромки и защиту обнаженной основы.
Преимущества технологии и ее ограничения
- Гибкость контура. Программное управление позволяет изменять геометрию деталей без изготовления отдельного штампа для каждого контура. В то же время нужна проверенная управляющая программа.
- Повторяемость. Она полезна для серий, если материал, состояние оборудования и режим стабильны. Числовой допуск задают в чертеже и согласовывают с исполнителем.
- Рациональный раскрой. Раскладка деталей на листе может уменьшать отходы. Реальный выход зависит от формы, зазоров, технологических перемычек и пригодности остатков.
- Возможность сократить доработку. Качественный режим может дать кромку, пригодную к следующей операции. Это нужно проверить по требованиям изделия.
Возможные ограничения — тепловое влияние, грат и заусенцы, шероховатость, следы входа луча, отклонения размеров, следы технологических перемычек или повреждение покрытия. Даже специальный Quality Cut Package от Bystronic описан производителем как решение для резки практически без заусенцев, а не как безусловное отсутствие дефектов на любом материале.
Не оценивайте срок и цену только по скорости прямолинейной резки. Подготовка, пробивка отверстий, количество контуров, газ, раскладка, снятие деталей и очистка тоже влияют на заказ. Одна цифра КПД без указания источника и пределов измерения не описывает экономику всей установки.
Что проверить после раскроя
- Габариты, отверстия и расположение элементов по чертежу.
- Кромки: заусенцы, грат, шероховатость, оксидный слой и места перемычек.
- Плоскостность, нежелательное скручивание и состояние покрытия.
- Готовность к гибке, сварке, покраске или сборке.
При необходимости предусмотрите удаление заусенцев, очистку или другую обработку. Распространенные проблемы рассмотрены в статье о дефектах изделий из тонколистового металла. Последующий гиб нужно учитывать еще на этапе развертки: смотрите также материал о гибке листового металла.
Что подготовить для заказа лазерной резки
- Материал: марка, толщина, покрытие и источник поставки листа.
- Геометрия: согласованный векторный файл, например DXF/DWG, если исполнитель принимает этот формат, и чертеж с контрольными размерами и единицами измерения. Для гнутых деталей уточните, кто готовит и проверяет развертку.
- Количество: число деталей, партионность и требования к маркировке или комплектации.
- Качество: требуемые допуски, требования к видимым поверхностям, кромке и допустимым технологическим следам.
- Последующие операции: гибка, сварка, покраска, крепеж. Согласуйте необходимую очистку и защиту после раскроя.
- Приемка: контрольный образец, способ проверки и согласованный состав готового заказа.
Безопасность лазерной обработки
Лазерную резку выполняют на предназначенном для этого оборудовании обученные операторы. Нужны исправные защитные системы, удаление дыма и контроль пожарных рисков. Не обходите блокировки и не делайте вывод о безопасности наблюдения за лучом только по видео или фотографии.
HSE относит лазерную резку к процессам, образующим вредные аэрозоли; UCL отмечает риски излучения, пожара и дыма, особенно во время обслуживания. Это общие ориентиры, а не замена инструкции станка и оценки рабочего места.
Часто задаваемые вопросы
Можно ли лазером резать алюминий, медь и латунь?
Да, на оборудовании и в режимах, пригодных для конкретного сплава и толщины. Отражающая способность требует учета при выборе источника и оптики.
Требует ли деталь обработки после лазера?
Это зависит от полученной кромки и последующей операции. Очистку оксидов, удаление заусенцев или следов перемычек следует согласовывать заранее.
Какова максимальная толщина металла?
Ее определяет технологическая таблица конкретной конфигурации оборудования для нужного материала и газа. Универсального лимита для всех лазеров нет.
Достаточно ли изображения или эскиза для точного изготовления?
Изображение поможет обсудить замысел, но для производства нужны согласованные геометрия, размеры, единицы измерения и требования к качеству. Подготовку файла и развертки согласовывают с исполнителем.
Похожие статьи
Как исправить вмятины на металле и сохранить покрытие
Вмятины на металле не только ухудшают его внешний вид, но и становятся причиной постепенного отслоения защитного покрытия от стальной основы — потому нужно избегать их появления,…
ТОП компаний по утеплению фасада в Киеве (2026): Экспертный рейтинг и обзор
Подробный обзор лучших компаний по утеплению фасадов в Киеве. Сравнение цен, отзывов, услуг и материалов. Как выбрать надежного подрядчика без переплат
Где купить участок земли?
Покупка земельного участка — ответственное решение, которое требует вдумчивого подхода. Спешить нельзя ни на этапе выбора земли, ни на этапе заключения договора. Но, если все сделать…