
Лазерне різання металу — це безконтактний термічний розкрій сфокусованим променем за заданою траєкторією. Воно підходить для зовнішніх контурів, отворів і складних деталей, але не гарантує відсутності задирок, деформацій чи подальшої обробки. Результат визначають матеріал, товщина, обладнання, технологічний газ і вимоги креслення.
Для замовника важливо погодити не лише «різання лазером», а й допуски, стан кромки, захист поверхні та наступні операції. Нижче пояснюємо принцип роботи, можливості й обмеження технології та дані, які варто передати виконавцю.
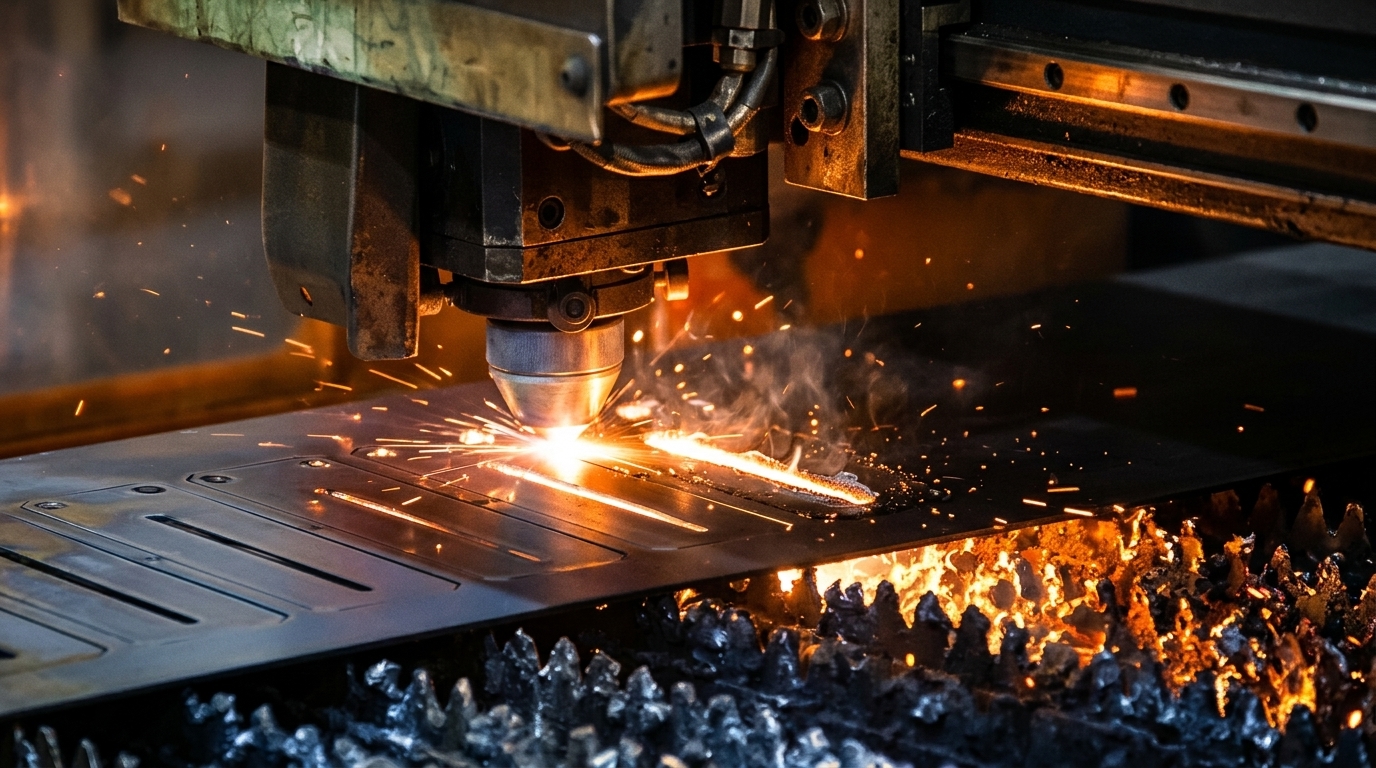
Як працює лазерне різання металу
Оптика фокусує випромінювання на заготовці. У зоні різу метал нагрівається, а під час поширеного різання плавленням розплав видаляє струмінь газу. Система числового програмного керування переміщує різальну головку та/або заготовку відповідно до програми. Принцип і складові процесу описує TRUMPF у довідці про лазерне різання.
Газ допомагає видаляти розплав і впливає на стан кромки. Його обирають за матеріалом, режимом та вимогами до наступної обробки, а не за універсальним рецептом.
| Процес | Що важливо для результату |
|---|---|
| Різання плавленням з азотом або аргоном | Газ видаляє розплав, не підтримуючи окиснювальну реакцію. Режим застосовують, коли важливий стан кромки без оксидного шару. |
| Кисневе лазерне різання | Реакція окиснення додає енергію процесу. Стан оксидного шару потрібно врахувати перед фарбуванням, зварюванням або іншою операцією. |
Відмінності газових режимів наведені в поясненні різання плавленням TRUMPF. Це огляд принципів, а не таблиця тиску, швидкості або налаштувань конкретного верстата.
Безконтактність означає відсутність механічного різального інструмента в зоні різу, але не відсутність нагрівання. Fraunhofer IWS описує малу зону термічного впливу, а також залежність процесу від поглинання випромінювання та теплових властивостей матеріалу. Для тонких або вузьких деталей теплову деформацію все одно потрібно оцінювати.

Яке обладнання застосовують
Для розкрою листа використовують установки з різними джерелами, зокрема CO₂- і волоконними лазерами. Волоконний лазер є різновидом твердотільного джерела; його не слід протиставляти всім твердотільним лазерам як окремій несумісній категорії. Будову таких джерел пояснює IPG Photonics.
Під час вибору оцінюють робочий формат, перелік матеріалів і товщин, якість на потрібній геометрії, газопостачання, охолодження, видалення диму, завантаження та вивантаження. Потужність джерела сама по собі не визначає точність, економічність чи повну продуктивність. Важливі також оптика, різальна головка, керування й технологічна підготовка.
Які метали та товщини можна різати
До типових задач належать розкрій вуглецевої й нержавіючої сталі, алюмінію та його сплавів. Мідь і латунь також можна обробляти на обладнанні, призначеному для відповідних матеріалів. Висока відбивна здатність і теплопровідність ускладнюють підбір режиму, але не означають загальної заборони: IPG Photonics описує різання відбивних металів із налаштуванням параметрів під застосування.
Єдиної межі «20 мм для будь-якої установки» немає. Допустиму товщину перевіряють для конкретної марки матеріалу, джерела, газу та комплектації. Наприклад, у технічних даних TRUMPF TruLaser Series 5000 для конфігурації TruFiber 6001 зазначено максимальну товщину вуглецевої сталі 25 мм. Це характеристика вказаної конфігурації, а не рекомендація для іншого станка чи гарантія потрібної якості будь-якого контуру.
Таблиця максимальної товщини не замінює погодження допусків, малих отворів, вузьких перемичок і стану кромки. Для відповідальної або нової деталі доцільно погодити пробний зразок.
Тонкий, оцинкований і пофарбований лист
На тонкому листі важливі послідовність різів, тепловкладення, підтримування заготовки та збереження дрібних елементів. Менша товщина не усуває ризику короблення чи пошкодження поверхні.
Для оцинкованого листа, полімерного покриття або захисної плівки передайте виконавцю точні дані. Потрібно підтвердити придатність матеріалу до лазерної обробки, допустимість плівки й вимоги до крайок після різання. Не використовуйте невідомі покриття як звичайний «чистий метал». Для деталей під фарбування заздалегідь погодьте підготовку кромки та захист оголеної основи.
Переваги технології та її обмеження
- Гнучкість контуру. Програмне керування дозволяє змінювати геометрію деталей без виготовлення окремого штампа для кожного контуру. Водночас потрібна перевірена керувальна програма.
- Повторюваність. Вона корисна для серій, якщо матеріал, стан обладнання й режим стабільні. Числовий допуск задають у кресленні та погоджують із виконавцем.
- Раціональний розкрій. Розкладка деталей на листі може зменшувати відходи. Реальний вихід залежить від форми, проміжків, технологічних перемичок і придатності залишків.
- Можливість скоротити доопрацювання. Якісний режим може дати кромку, придатну до наступної операції. Це потрібно перевірити за вимогами виробу.
Можливі обмеження — тепловий вплив, грат і задирки, шорсткість, сліди входу променя, відхилення розмірів, сліди технологічних перемичок або пошкодження покриття. Навіть спеціальний Quality Cut Package від Bystronic описаний виробником як рішення для різання практично без задирок, а не як безумовна відсутність дефектів на будь-якому матеріалі.
Не оцінюйте строк і ціну лише за швидкістю прямолінійного різання. Підготовка, пробивання отворів, кількість контурів, газ, розкладка, зняття деталей та очищення теж впливають на замовлення. Одна цифра ККД без зазначення джерела та меж вимірювання не описує економіку всієї установки.
Що перевірити після розкрою
- Габарити, отвори й розташування елементів за кресленням.
- Кромки: задирки, грат, шорсткість, оксидний шар і місця перемичок.
- Площинність, небажане скручування та стан покриття.
- Готовність до згинання, зварювання, фарбування або складання.
За потреби передбачте видалення задирок, очищення чи іншу обробку. Поширені проблеми розглянуті в статті про дефекти виробів із тонколистового металу. Наступний згин потрібно враховувати ще на етапі розгортки: дивіться також матеріал про гнуття листового металу.
Що підготувати для замовлення лазерного різання
- Матеріал: марка, товщина, покриття та джерело постачання листа.
- Геометрія: погоджений векторний файл, наприклад DXF/DWG, якщо виконавець приймає цей формат, і креслення з контрольними розмірами та одиницями. Для гнутих деталей уточніть, хто готує й перевіряє розгортку.
- Кількість: число деталей, партійність і вимоги до маркування або комплектування.
- Якість: потрібні допуски, вимоги до видимих поверхонь, кромки та допустимих технологічних слідів.
- Наступні операції: згинання, зварювання, фарбування, кріплення. Погодьте необхідне очищення й захист після розкрою.
- Приймання: контрольний зразок, спосіб перевірки та погоджений склад готового замовлення.
Безпека лазерної обробки
Лазерне різання виконують на призначеному для цього обладнанні навчені оператори. Потрібні справні захисні системи, видалення диму та контроль пожежних ризиків. Не обходьте блокування і не робіть висновок про безпечність спостереження за променем лише з відео чи фотографії.
HSE відносить лазерне різання до процесів, що утворюють шкідливі аерозолі; UCL наголошує на ризиках випромінювання, пожежі та диму, особливо під час обслуговування. Це загальні орієнтири, а не заміна інструкції верстата й оцінки робочого місця.
Поширені запитання
Чи можна лазером різати алюміній, мідь і латунь?
Так, на обладнанні й у режимах, придатних для конкретного сплаву та товщини. Відбивна здатність потребує врахування під час вибору джерела й оптики.
Чи потребує деталь обробки після лазера?
Це залежить від отриманої кромки та наступної операції. Очищення оксидів, видалення задирок або слідів перемичок слід погоджувати заздалегідь.
Яка максимальна товщина металу?
Її визначає технологічна таблиця конкретної конфігурації обладнання для потрібного матеріалу та газу. Універсального ліміту для всіх лазерів немає.
Чи достатньо зображення або ескізу для точного виготовлення?
Зображення допоможе обговорити задум, але для виробництва потрібні погоджені геометрія, розміри, одиниці й вимоги до якості. Підготовку файлу та розгортки узгоджують із виконавцем.
Схожі статті
Сертифікація будівельної продукції в Україні: які документи перевірити
Які документи запитувати на будівельну продукцію, коли потрібна декларація показників, як перевірити її в ЄДЕССБ і що звірити під час приймання.
З-під металевого даху капає, навіть коли немає дощу
Чому з металевого даху гаража, навісу чи складу капає без дощу. Як відрізнити конденсат від протікання та що записати у триденний журнал.
Що може зірвати будівництво взимку: бригади, постачання та резерв кошторису
Що показує Держстат про будівництво наприкінці 2026 року. Як спланувати бригади й поставки, розрахувати резерв кошторису та зберегти доступ до будівлі.