
Согнуть листовой металл дома можно, если материал пригоден к формовке, а инструмент рассчитан на его толщину и длину гиба. Для короткого простого отгиба используют листовые клещи или тиски с подходящей оправкой; для ровного длинного гиба — ручной листогиб. Сначала проверьте данные материала и сделайте пробу на обрезке. Универсального «домашнего» предела толщины нет.
Этот материал поможет подготовить несложную ненагруженную деталь. Для несущих элементов, ограждений безопасности, герметичных соединений и деталей с заданными допусками требуются чертежи, проверенная технология и соответствующее оборудование.
Что проверить перед гибкой листа
Для работы важны не только толщина, но и марка металла, состояние поставки, прочность, покрытие и геометрия детали. Алюминиевые сплавы разных марок и состояний, как и разные стали, нельзя считать одинаково пластичными. При неизвестном материале проба показывает только поведение образца, а не подтверждает пригодность ответственной детали.
- Толщина и длина гиба. С увеличением толщины, прочности и ширины сгибаемого участка возрастает требуемое усилие.
- Внутренний радиус. Его выбирают по рекомендациям для конкретного листа и инструмента. Зажим на остром ребре не гарантирует допустимого радиуса.
- Направление проката. Оно может влиять на склонность к трещинам; проверяйте требования производителя, а не только удобство раскладки.
- Упругое пружинение. После снятия нагрузки угол и радиус могут измениться. Нужную коррекцию определяют пробой, а не одним числом для всех металлов.
Влияние прочности, геометрии и направления проката объясняет исследовательский центр OCAS в материале о гибке и упругом пружинении стали. Его данные о высокопрочных сталях не являются готовыми режимами для любого домашнего инструмента. О выборе основы читайте также в статье «Сталь для тонколистового металла».
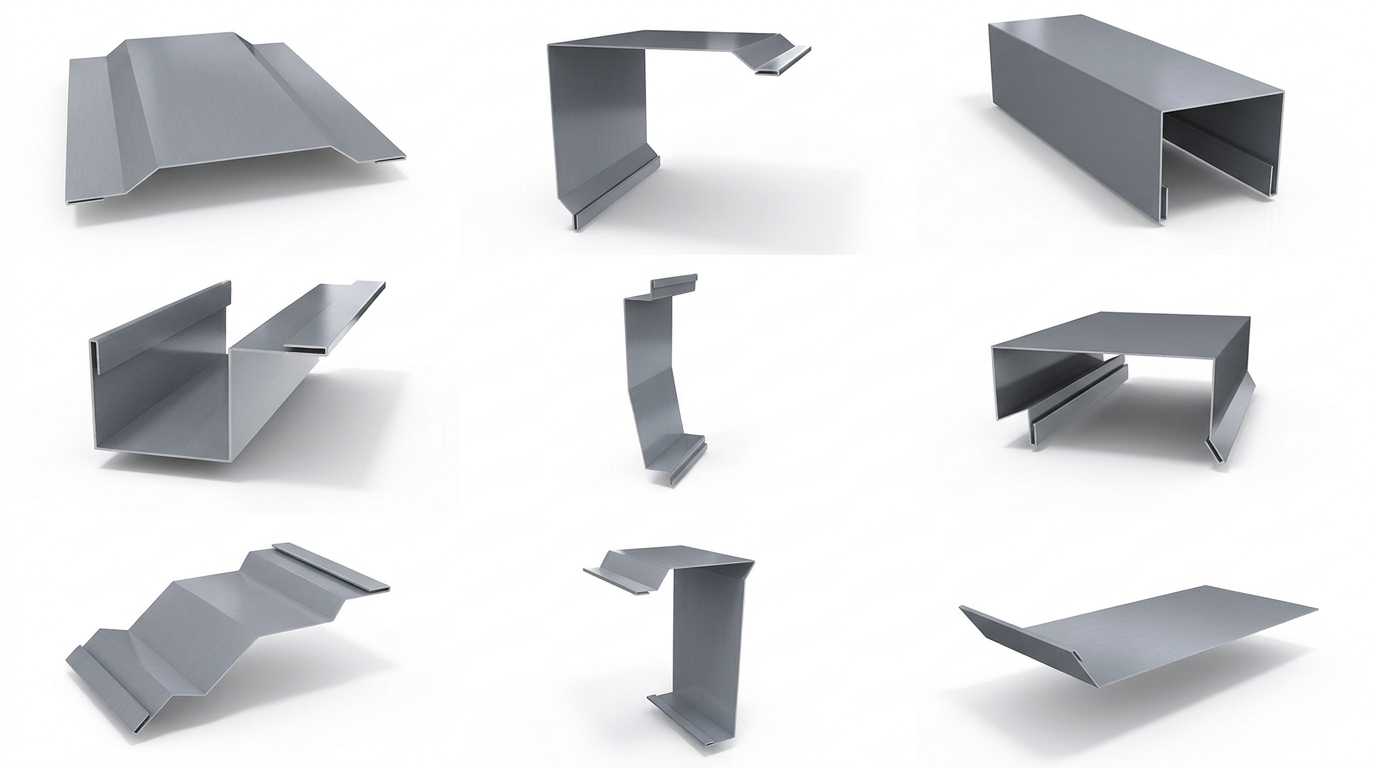
Чем гнуть листовой металл в домашней мастерской
| Инструмент | Где уместен и что проверить |
|---|---|
| Листовые клещи | Короткий отгиб или локальная подгонка. Широкие чистые губки уменьшают локальные вмятины; проверьте допустимый материал и толщину. |
| Тиски и оправка | Небольшая заготовка с простым гибом. Нужны жесткое крепление, достаточная площадь зажима и заданный радиус опоры. |
| Ручной листогиб | Прямолинейный гиб и повторяющиеся детали. Сверьте материал, рабочую длину, толщину, минимальную полку и допустимый угол по паспорту. |
| Листогибочные вальцы | Дуга или цилиндр. Нужны подходящие валки, защита от затягивания и проверка способа извлечения заготовки. |
Ручной привод сам по себе не означает низкой точности. Например, производитель ручного листогиба Baileigh HB-4816E задает вместимость по материалу и рабочей длине и предусматривает настройку зажима. Параметры одного станка нельзя переносить на самодельное устройство.
Как выполнить прямой гиб: последовательность для простой детали
1. Подготовьте заготовку, опору и защиту
Обозначьте размеры полок, направление гиба и внутренний радиус. Уберите заусенцы подходящим инструментом, очистите контактные поверхности. Закрепите тиски или станок на устойчивом основании согласно инструкции. Поддерживайте длинную заготовку так, чтобы она не опрокинулась во время поворота.
Защищайте глаза и пользуйтесь подходящими перчатками при переноске острого листа. Возле движущихся и вращающихся частей следуйте инструкции оборудования: перчатки не должны создавать риск затягивания. Руки держите вне зоны зажима; не работайте со свободной одеждой или украшениями. Базовые правила подготовки оператора и оборудования приведены в рекомендациях CCOHS для металлообрабатывающих машин.
2. Учтите развертку, а не фиксированный запас
Длина плоской заготовки зависит от толщины, радиуса, угла и способа формовки. Не добавляйте автоматически 0,5 мм «на каждый гиб». В CAD применяют таблицы гибов или K-фактор, который описывает положение нейтрального слоя; это объясняет справка Autodesk о правилах листового металла. Для единичной простой детали сделайте пробу с тем же материалом и оснасткой, измерьте результат и скорректируйте развертку.
3. Зажмите и сформируйте гиб
- Установите пробный обрезок относительно оснастки по ее инструкции. Линия разметки и край зажима не всегда совпадают: учитывайте радиус и геометрию устройства.
- Убедитесь, что заготовка надежно зажата, опоры не двигаются, а траектория поворота свободна.
- Плавно сформируйте отгиб штатным инструментом. Не наращивайте рукоятку трубой и не превышайте паспортное усилие. Если зажим смещается или деталь не поддается, остановитесь.
- Снимите нагрузку и проверьте угол угольником или угломером, а размеры — соответствующим измерительным инструментом. При необходимости измените настройки по результату пробы.
- После удачной пробы обработайте основную заготовку и повторите контроль. Для П-образного профиля заранее проверьте доступ ко второму гибу и возможность извлечь деталь.
Обычные узкие плоскогубцы и удары по незакрепленному краю часто оставляют волну и следы. Киянка может быть вспомогажным инструментом для материала и операции, где это допустимо; она не заменяет правильно подобранную опору и зажим. Не пытайтесь многократно перегибать участок вперед-назад, чтобы убрать ошибку.

Можно ли гнуть оцинкованный и окрашенный лист
Да, если конкретные сталь и покрытие допускают такую формовку. Чистые гладкие контактные поверхности, правильный радиус и температура материала важнее предположения «тонкий лист согнется без повреждений». Допустимость защитных прокладок или пленки проверяют по технологии: они могут изменять условия зажима.
Утверждение, что полимерное покрытие невозможно гнуть, неверно. Например, SSAB GreenCoat PLX Pural BT разработан для формовки и имеет определенные производителем минимальный внутренний радиус и нижнюю температуру формовки. Эти условия касаются именно этого продукта, а не любого окрашенного листа.
После гиба осмотрите внешнюю поверхность: трещины, отслоения, обнажение основы и глубокие царапины требуют оценки. Не нагревайте оцинкованный или окрашенный лист горелкой, чтобы «облегчить» гиб. Ремонт защитного слоя выполняйте только по рекомендациям его производителя; подкраска не исправляет трещину в самом металле.
Радиусная гибка и формовка цилиндра
Для ровной дуги или цилиндрической оболочки целесообразны листогибочные вальцы, рассчитанные на нужный материал. Формовка на неподвижной оправке возможна только для соответствующей заготовки и приспособления, с надежным закреплением и контролируемым усилием. Не становитесь на лист и не используйте людей как прижим.
Для развертки цилиндра требуются определенный диаметр, толщина, положение нейтрального слоя и конструкция стыка. Произведение πD не дает универсальной готовой ширины заготовки: важно, к какой поверхности относится D. Припуск на фальц, нахлест или сварной шов определяют по конкретному соединению; автоматически добавлять 30 мм не следует. Самодельную оболочку не считайте готовой напорной трубой или сертифицированным элементом водостока.
Самодельный листогиб: что нужно проверить
Фото устройства или перечень уголков и петель не является достаточным чертежом. Нужно проверить жесткость балок, геометрию оси поворота, зажим, сварные и болтовые соединения, крепление к основанию и зоны защемления. Дверные петли и случайно выбранный профиль не имеют автоматически подтвержденной пригодности к нужной нагрузке.
Для повторяющихся деталей практичнее станок с известными характеристиками или услуга мастерской. Качество оценивают по размерам, радиусу, состоянию материала и повторяемости, а не только по наличию автоматизации.
Как проверить результат и когда обратиться в мастерскую
- Угол и размеры полок соответствуют чертежу после снятия нагрузки.
- Линия гиба ровная, без нежелательного скручивания и волнистости.
- На гибе нет видимых трещин, а на покрытии — повреждений, оставшихся без оценки.
- Деталь собирается со смежными элементами без принудительного подтягивания.
Обратитесь в мастерскую, если нужны длинные ровные гибы, серия одинаковых изделий, сложная последовательность полок или контролируемые допуски. Для заказа подготовьте эскиз с размерами, материал, толщину, покрытие, количество и требования к поверхности. Примеры применения — в статье о фасонных изделиях из тонколистового металла.
Часто задаваемые вопросы
Какую максимальную толщину можно согнуть вручную?
Единого предела нет. Сопоставьте марку, состояние и толщину листа, длину гиба и радиус с паспортом инструмента. Возможность согнуть короткий обрезок не доказывает пригодности того же инструмента для длинного листа.
Почему после гибки угол раскрывается?
Это упругое пружинение. Коррекцию подбирают для конкретного материала и оснастки на пробном образце; универсального угла перегиба нет.
Обязательно ли нагревать металл?
Нет. Пригодный к холодной формовке лист обрабатывают в предусмотренных производителем условиях. Нагрев не является универсальным способом обойти ограничения материала или инструмента.
Можно ли исправить трещину повторной гибкой?
Нет. Прекратите обработку и выясните причину: материал, радиус, край заготовки или режим работы. Деталь с трещиной не принимайте как исправную только потому, что удалось получить нужный угол.
Похожие статьи
Где купить участок земли?
Покупка земельного участка — ответственное решение, которое требует вдумчивого подхода. Спешить нельзя ни на этапе выбора земли, ни на этапе заключения договора. Но, если все сделать…
Крепление тонколистового металла: на заклепки или на саморезы
У обоих вариантов крепления есть достоинства и недостатки, и все же выбор в большинстве случаев можно сделать вполне однозначный.
Использование мобильных приложений для расчета площади фасадов, заборов и потолков
Цифровизация архитектурных замеров: использование мобильных приложений, LiDAR и AR для расчета площади фасадов, заборов и потолков с миллиметровой точностью.