
Зігнути листовий метал удома можна, якщо матеріал придатний до формування, а інструмент розрахований на його товщину й довжину згину. Для короткого простого відгину використовують листові кліщі або лещата з відповідною оправкою; для рівного довгого згину — ручний листозгин. Спочатку перевірте дані матеріалу та зробіть пробу на обрізку. Універсальної «домашньої» межі товщини немає.
Цей матеріал допоможе підготувати нескладну ненавантажену деталь. Для несучих елементів, огорож безпеки, герметичних з’єднань та деталей із заданими допусками потрібні креслення, перевірена технологія і відповідне обладнання.
Що перевірити перед гнуттям листа
Для роботи важливі не лише товщина, а й марка металу, стан постачання, міцність, покриття та геометрія деталі. Алюмінієві сплави різних марок і станів, як і різні сталі, не можна вважати однаково пластичними. За невідомого матеріалу проба показує лише поведінку зразка, а не підтверджує придатність відповідальної деталі.
- Товщина та довжина згину. Зі збільшенням товщини, міцності й ширини ділянки, що згинається, зростає потрібне зусилля.
- Внутрішній радіус. Його обирають за рекомендаціями для конкретного листа та інструмента. Затискання на гострому ребрі не гарантує допустимого радіуса.
- Напрям прокату. Він може впливати на схильність до тріщин; перевіряйте вимоги виробника, а не лише зручність розкладки.
- Пружне повернення. Після зняття навантаження кут і радіус можуть змінитися. Потрібну корекцію визначають пробою, а не одним числом для всіх металів.
Вплив міцності, геометрії та напряму прокату пояснює дослідницький центр OCAS у матеріалі про згинання і пружне повернення сталі. Його дані про високоміцні сталі не є готовими режимами для будь-якого домашнього інструмента. Про вибір основи читайте також у статті «Сталь для тонколистового металу».
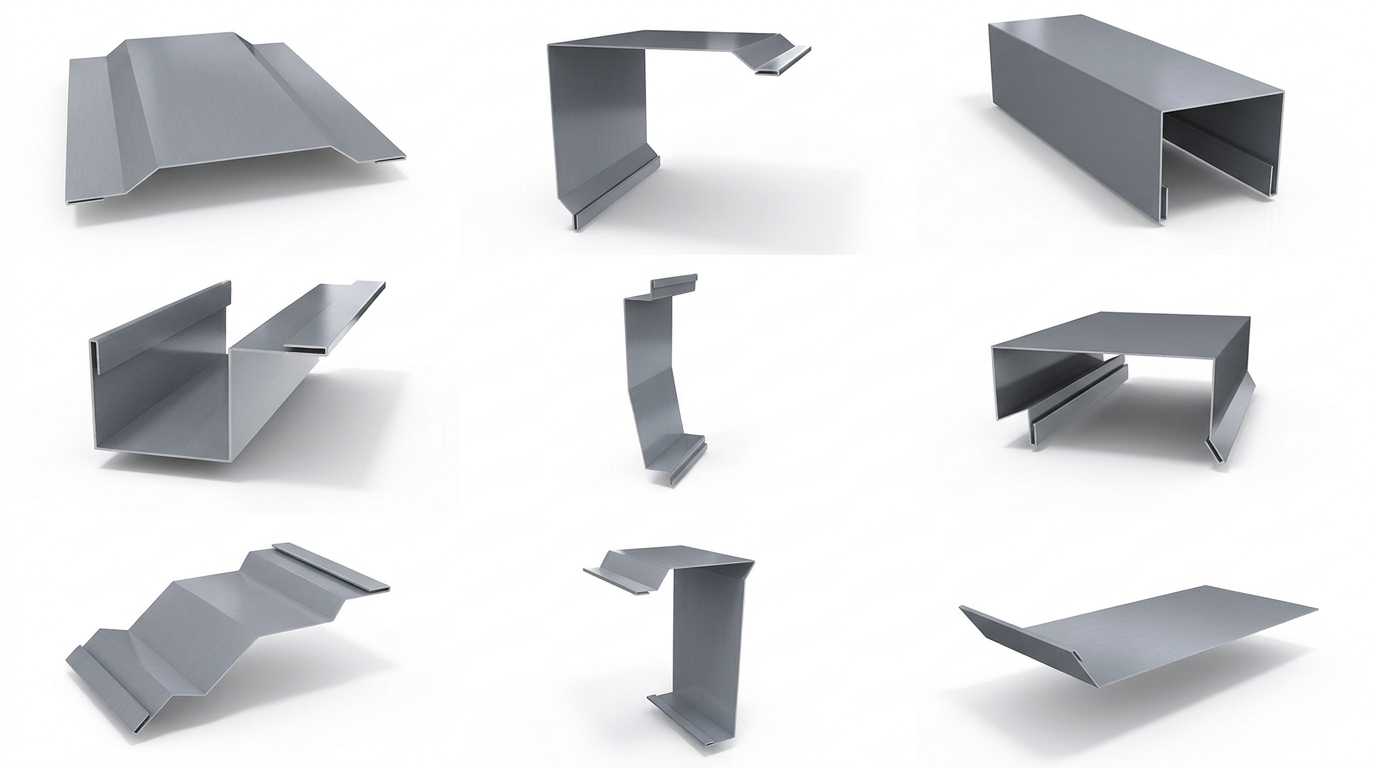
Чим гнути листовий метал у домашній майстерні
| Інструмент | Де доречний і що перевірити |
|---|---|
| Листові кліщі | Короткий відгин або локальна підгонка. Широкі чисті губки зменшують локальні вм’ятини; перевірте допустимий матеріал і товщину. |
| Лещата та оправка | Невелика заготовка з простим згином. Потрібні жорстке кріплення, достатня площа затиску та заданий радіус опори. |
| Ручний листозгин | Прямолінійний згин і повторювані деталі. Звірте матеріал, робочу довжину, товщину, мінімальну полицю й допустимий кут за паспортом. |
| Листозгинальні вальці | Дуга або циліндр. Потрібні відповідні валки, захист від затягування та перевірка способу виймання заготовки. |
Ручний привід сам по собі не означає низької точності. Наприклад, виробник ручного листозгина Baileigh HB-4816E задає місткість за матеріалом і робочою довжиною та передбачає налаштування затиску. Параметри одного верстата не можна переносити на саморобний пристрій.
Як виконати прямий згин: послідовність для простої деталі
1. Підготуйте заготовку, опору та захист
Позначте розміри полиць, напрям згину й внутрішній радіус. Приберіть задирки відповідним інструментом, очистьте контактні поверхні. Закріпіть лещата або верстат на стійкій основі згідно з інструкцією. Підтримуйте довгу заготовку так, щоб вона не перекинулася під час повороту.
Захищайте очі та користуйтеся придатними рукавичками під час перенесення гострого листа. Біля рухомих і обертових частин дотримуйтеся інструкції обладнання: рукавички не повинні створювати ризик затягування. Руки тримайте поза зоною затиску; не працюйте з вільним одягом або прикрасами. Базові правила підготовки оператора й обладнання наведені в рекомендаціях CCOHS для металообробних машин.
2. Врахуйте розгортку, а не фіксований запас
Довжина плоскої заготовки залежить від товщини, радіуса, кута та способу формування. Не додавайте автоматично 0,5 мм «на кожен згин». У CAD застосовують таблиці згинів або K-фактор, який описує положення нейтрального шару; це пояснює довідка Autodesk про правила листового металу. Для одиничної простої деталі зробіть пробу з тим самим матеріалом та оснасткою, виміряйте результат і скоригуйте розгортку.
3. Затисніть і сформуйте згин
- Установіть пробний обрізок відносно оснастки за її інструкцією. Лінія розмітки та край затиску не завжди збігаються: враховуйте радіус і геометрію пристрою.
- Переконайтеся, що заготовка надійно затиснута, опори не рухаються, а траєкторія повороту вільна.
- Плавно сформуйте відгин штатним інструментом. Не нарощуйте рукоятку трубою і не перевищуйте паспортне зусилля. Якщо затиск зміщується або деталь не піддається, зупиніться.
- Зніміть навантаження та перевірте кут кутником або кутоміром, а розміри — відповідним вимірювальним інструментом. За потреби змініть налаштування за результатом проби.
- Після вдалої проби обробіть основну заготовку й повторіть контроль. Для П-подібного профілю заздалегідь перевірте доступ до другого згину та можливість вийняти деталь.
Звичайні вузькі плоскогубці й удари по незакріпленому краю часто залишають хвилю та сліди. Киянка може бути допоміжним інструментом для матеріалу й операції, де це допустимо; вона не замінює правильно підібрану опору і затиск. Не намагайтеся багаторазово перегинати ділянку вперед-назад, щоб прибрати помилку.

Чи можна гнути оцинкований і пофарбований лист
Так, якщо конкретні сталь і покриття допускають таке формування. Чисті гладкі контактні поверхні, правильний радіус і температура матеріалу важливіші за припущення «тонкий лист зігнеться без пошкоджень». Допустимість захисних прокладок або плівки перевіряють за технологією: вони можуть змінювати умови затиску.
Твердження, що полімерне покриття неможливо гнути, неправильне. Наприклад, SSAB GreenCoat PLX Pural BT розроблений для формування й має визначені виробником мінімальний внутрішній радіус та нижню температуру формування. Ці умови стосуються саме цього продукту, а не будь-якого пофарбованого листа.
Після згину огляньте зовнішню поверхню: тріщини, відшарування, оголення основи й глибокі подряпини потребують оцінки. Не нагрівайте оцинкований або пофарбований лист пальником, щоб «полегшити» згин. Ремонт захисного шару виконуйте лише за рекомендаціями його виробника; підфарбування не виправляє тріщину в самому металі.
Радіусне гнуття та формування циліндра
Для рівної дуги або циліндричної оболонки доцільні листозгинальні вальці, розраховані на потрібний матеріал. Формування на нерухомій оправці можливе лише для відповідної заготовки та пристосування, з надійним закріпленням і контрольованим зусиллям. Не ставайте на лист і не використовуйте людей як притиск.
Для розгортки циліндра потрібні визначений діаметр, товщина, положення нейтрального шару та конструкція стику. Добуток πD не дає універсальної готової ширини заготовки: важливо, до якої поверхні належить D. Припуск на фальц, нахлест або зварний шов визначають за конкретним з’єднанням; автоматично додавати 30 мм не слід. Саморобну оболонку не вважайте готовою напірною трубою чи сертифікованим елементом водостоку.
Саморобний листозгин: що потрібно перевірити
Фото пристрою або перелік куточків і петель не є достатнім кресленням. Потрібно перевірити жорсткість балок, геометрію осі повороту, затиск, зварні й болтові з’єднання, кріплення до основи та зони защемлення. Дверні петлі й випадково обраний профіль не мають автоматично підтвердженої придатності до потрібного навантаження.
Для повторюваних деталей практичніший верстат із відомими характеристиками або послуга майстерні. Якість оцінюють за розмірами, радіусом, станом матеріалу та повторюваністю, а не лише за наявністю автоматизації.
Як перевірити результат і коли звернутися до майстерні
- Кут і розміри полиць відповідають кресленню після зняття навантаження.
- Лінія згину рівна, без небажаного скручування та хвилястості.
- На згині немає видимих тріщин, а на покритті — пошкоджень, що залишилися без оцінки.
- Деталь збирається з суміжними елементами без примусового підтягування.
Зверніться до майстерні, якщо потрібні довгі рівні згини, серія однакових виробів, складна послідовність полиць або контрольовані допуски. Для замовлення підготуйте ескіз із розмірами, матеріал, товщину, покриття, кількість і вимоги до поверхні. Приклади застосування — у статті про фасонні вироби з тонколистового металу.
Поширені запитання
Яку максимальну товщину можна зігнути вручну?
Єдиної межі немає. Зіставте марку, стан і товщину листа, довжину згину та радіус із паспортом інструмента. Можливість зігнути короткий обрізок не доводить придатності того самого інструмента для довгого листа.
Чому після згинання кут розкривається?
Це пружне повернення. Корекцію підбирають для конкретного матеріалу та оснастки на пробному зразку; універсального кута перегину немає.
Чи обов’язково нагрівати метал?
Ні. Придатний до холодного формування лист обробляють у передбачених виробником умовах. Нагрівання не є універсальним способом обійти обмеження матеріалу або інструмента.
Чи можна виправити тріщину повторним згинанням?
Ні. Припиніть обробку й з’ясуйте причину: матеріал, радіус, край заготовки або режим роботи. Деталь із тріщиною не приймайте як справну лише тому, що вдалося отримати потрібний кут.
Схожі статті
Сертифікація будівельної продукції в Україні: які документи перевірити
Які документи запитувати на будівельну продукцію, коли потрібна декларація показників, як перевірити її в ЄДЕССБ і що звірити під час приймання.
З-під металевого даху капає, навіть коли немає дощу
Чому з металевого даху гаража, навісу чи складу капає без дощу. Як відрізнити конденсат від протікання та що записати у триденний журнал.
Що може зірвати будівництво взимку: бригади, постачання та резерв кошторису
Що показує Держстат про будівництво наприкінці 2026 року. Як спланувати бригади й поставки, розрахувати резерв кошторису та зберегти доступ до будівлі.