
Інструменти для різання тонколистового металу: що обрати
Тонколистовий метал та вироби на його основі — профнастил, металочерепиця, стінові панелі, елементи огорож, деталі підвісних стель та інші конструкції — можна обробляти ручним та електричним інструментом.
Однак вибирати спосіб різання потрібно не лише за товщиною металу. Важливі форма різу, тип листа, наявність цинкового або полімерного покриття, вимоги до якості крайки та рекомендації виробника матеріалу.
Коротко: для невеликого обсягу робіт і коротких різів зручні ручні ножиці; для довгого прямого різу — електроножиці або спеціалізований інструмент для холодного різання; для криволінійних контурів, внутрішніх вирізів і профільованого листа — ніблер. Максимальну допустиму товщину завжди потрібно перевіряти в інструкції конкретної моделі інструмента.
Найпростіший ручний інструмент
Ручний інструмент, який не потребує підключення до електромережі, найчастіше використовують для підгонки деталей за розміром, коротких різів та формування невеликих вирізів.
Для таких операцій застосовують ножівки та ручні ножиці по металу.
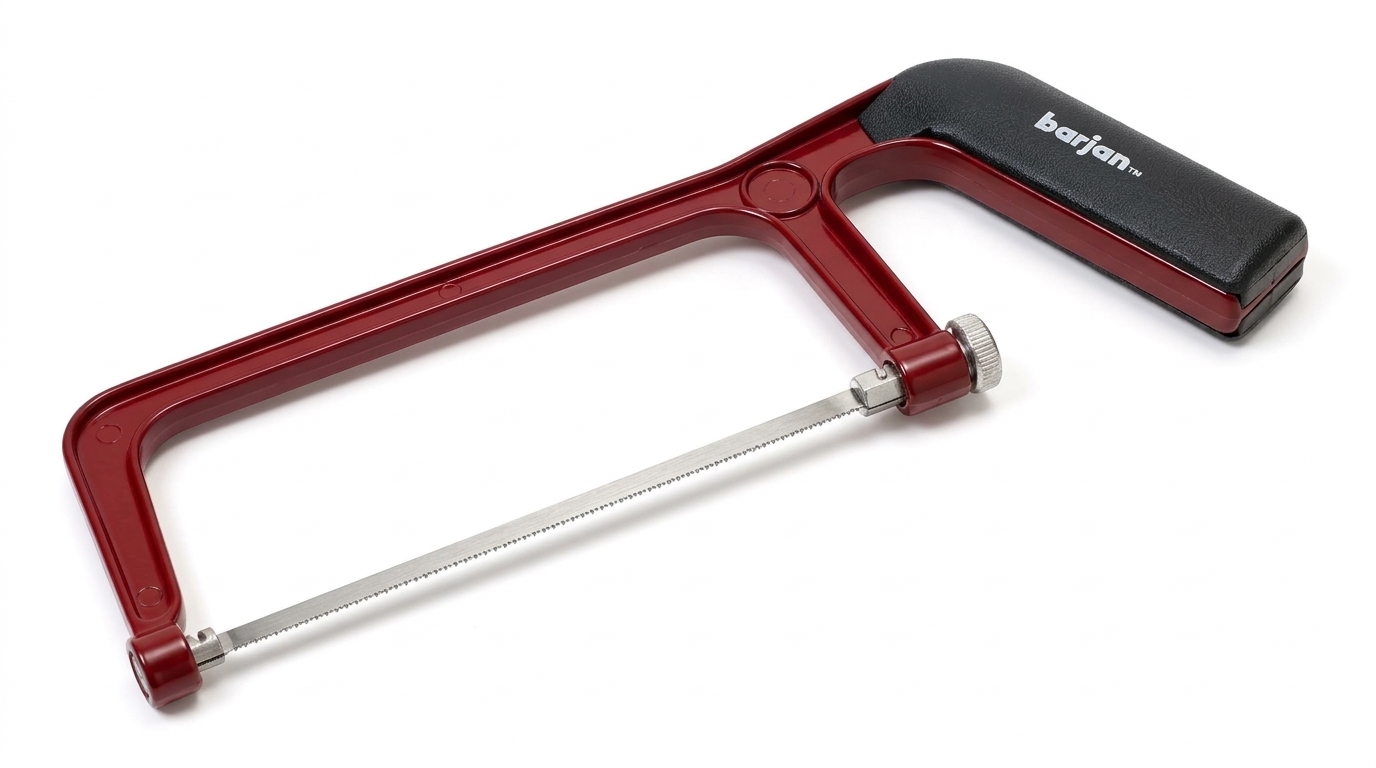
- Ножівка по металу. Підходить переважно для коротких пропилів, локального підрізування та роботи з окремими профільованими деталями. Для довгого розкрою тонкого листа вона менш зручна через невисоку швидкість та складність утримання рівної лінії.
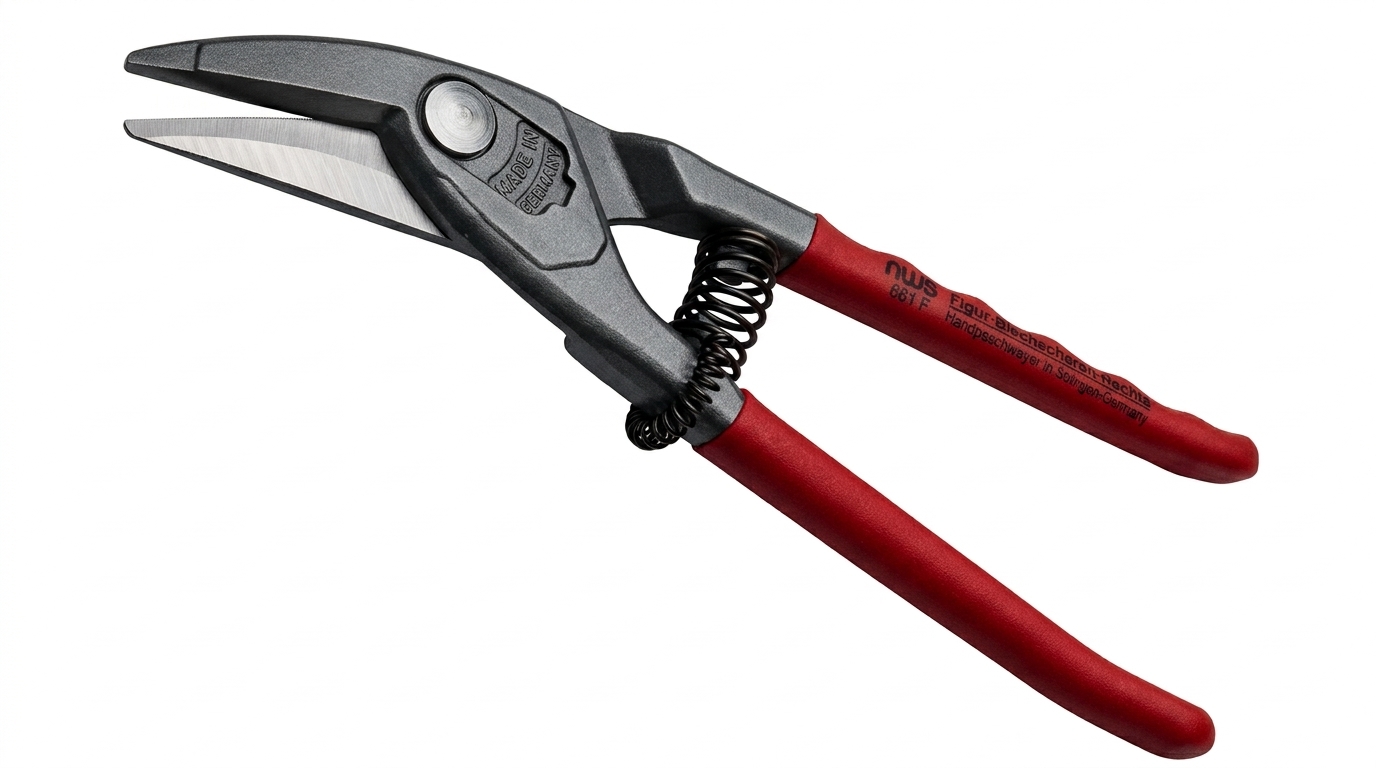
- Ручні ножиці по металу. Один із найзручніших варіантів для невеликого обсягу робіт. Моделі з прямими лезами використовують переважно для прямолінійного різання, а праві, ліві або фігурні ножиці — для криволінійних контурів та вирізів.
Не слід орієнтуватися на одну «стандартну» максимальну товщину для всіх ручних ножиць. Допустима товщина залежить від конструкції конкретного інструмента, марки та міцності металу. Її потрібно перевіряти у специфікації виробника ножиць.
Головні переваги ручного інструмента — простота, мобільність та відсутність значного локального нагрівання металу.
Недоліки — нижча продуктивність, фізичне навантаження на оператора та складність отримання стабільно рівної крайки на довгих ділянках. Якість різу також значною мірою залежить від стану і правильного регулювання лез.
Електроінструмент для роботи з тонколистовим металом
Електроінструмент значно прискорює розкрій листового металу та дозволяє отримати більш стабільний результат. Водночас тип інструмента потрібно підбирати під матеріал, геометрію деталі та вимоги до захисного покриття.
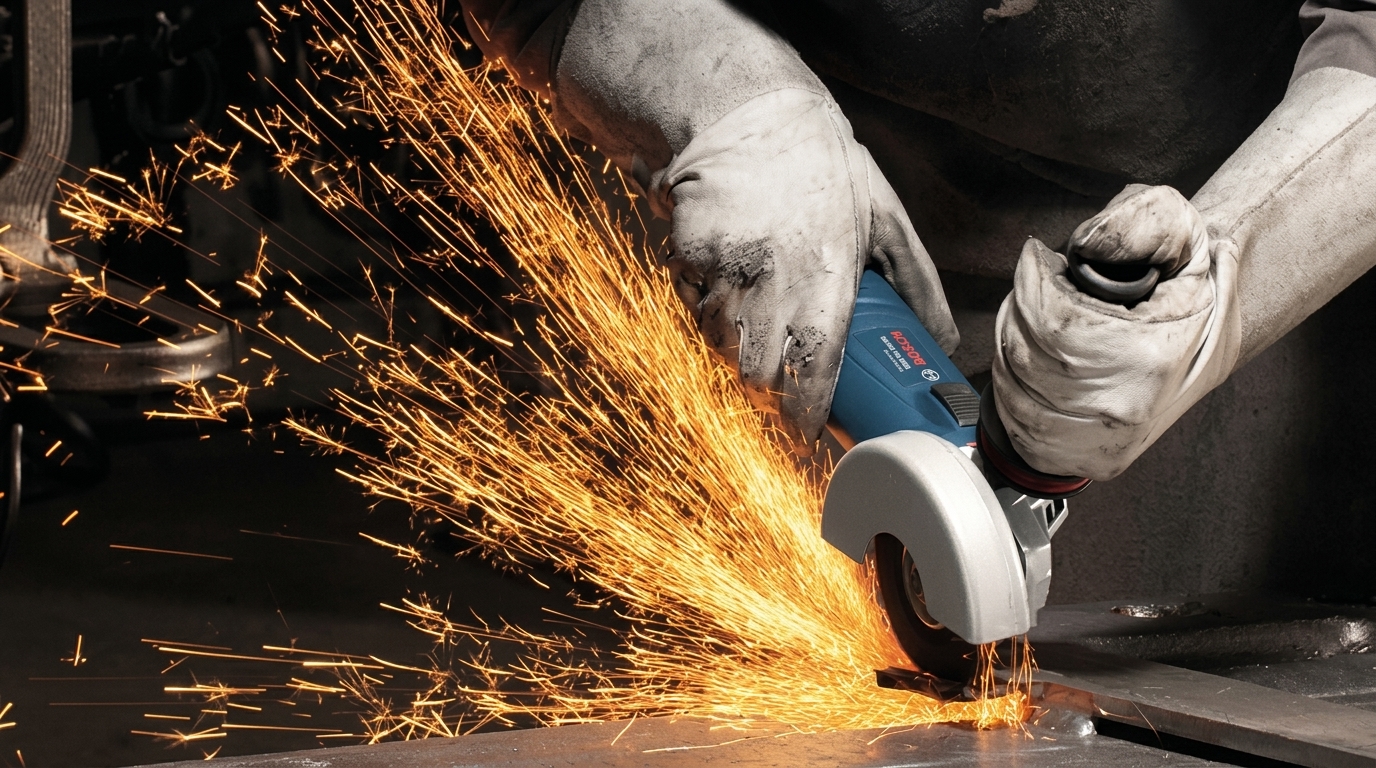
Кутова шліфувальна машина (болгарка). Для оцинкованих і пофарбованих листів цей спосіб часто небажаний, а виробники окремих систем профільованого листа прямо забороняють різання абразивним диском. Причини — нагрівання зони різу, іскри та гарячі частинки, які можуть пошкодити цинковий і полімерний шар. Тому перед використанням КШМ потрібно перевірити вимоги виробника конкретного листового матеріалу.
Електролобзики та дискові пилки. Можуть використовуватися для листового металу за умови встановлення полотна або диска, призначеного саме для відповідного металу та товщини. Для листів із захисним покриттям бажано використовувати технології холодного різання, дозволені виробником матеріалу.
Дискова пилка зі спеціальним диском по металу особливо зручна для довгого прямого різу. Направляюча допомагає утримувати геометрію різу, але допустиму товщину, швидкість обертання та тип диска необхідно визначати за документацією конкретної пилки й оснастки.
Електричні ножиці. Підходять насамперед для швидкого прямого або плавного криволінійного різання листа. Вони працюють без абразивного диска та не створюють такого інтенсивного нагрівання зони різу, як КШМ.
При цьому максимальна товщина залежить від моделі та міцності матеріалу. Наприклад, для Makita JS1602 виробник вказує можливість різання низьковуглецевої сталі товщиною до 1,6 мм та нержавіючої сталі до 1,2 мм. Ці значення стосуються саме цієї моделі та не повинні автоматично переноситися на інші електроножиці.
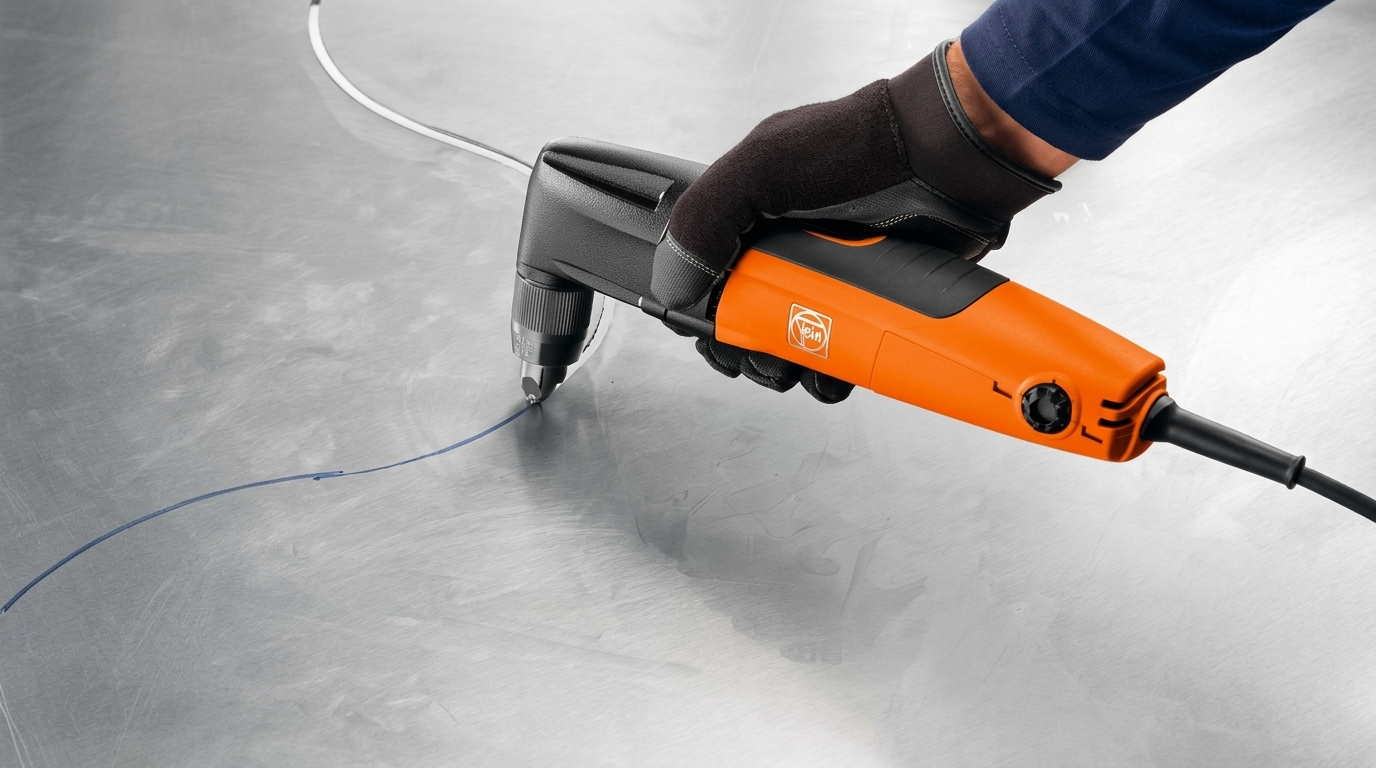
Ніблер, або вирубні ножиці. На відміну від звичайних електроножиць, ніблер послідовно вирубує невеликі частинки металу. Завдяки цьому ним зручно проходити криволінійні контури, внутрішні вирізи, профільовані та гофровані листи.
Наприклад, Makita JN1601 має заявлену виробником максимальну товщину різання 1,6 мм для низьковуглецевої сталі та 1,2 мм для нержавіючої сталі. Для TRUMPF TruTool N 200 виробник наводить різні обмеження залежно від міцності сталі: до 2 мм для сталі 400 Н/мм², до 1,5 мм для 600 Н/мм² і до 1 мм для 800 Н/мм².
Це добре демонструє, чому некоректно встановлювати одну універсальну допустиму товщину для всіх ніблерів.
Насадки на дриль. Деякі насадки працюють за принципом ножиць або ніблера та можуть бути зручними для локальних монтажних робіт. Але їх можливості суттєво відрізняються залежно від конструкції насадки й параметрів дриля, тому допустиму товщину потрібно брати тільки з технічної документації конкретного виробу.
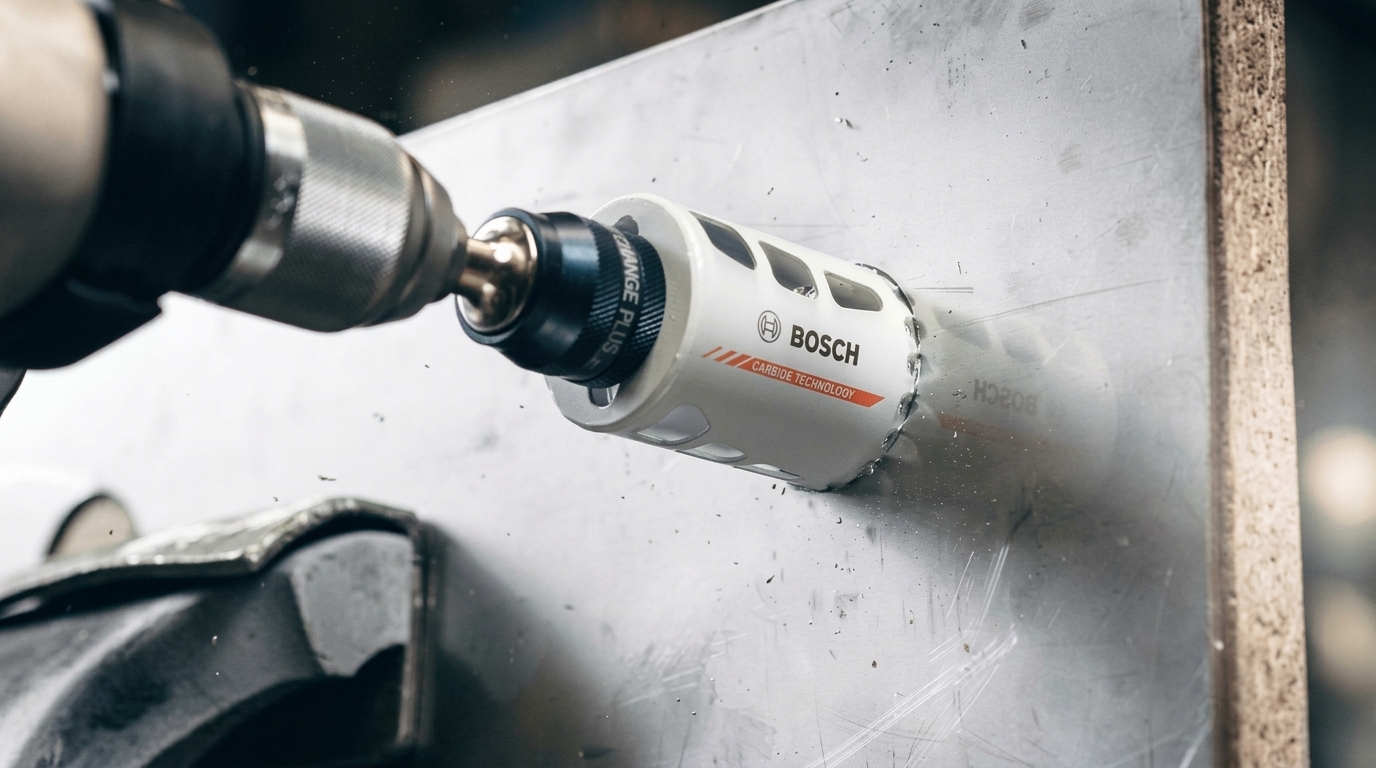
Дриль. Використовується передусім для свердління отворів. Для великих отворів застосовують коронки або ступінчасті свердла, призначені для металу. Після обробки листа з покриттям необхідно видалити стружку та перевірити край отвору. Подальший захист відкритої крайки виконують відповідно до вимог виробника матеріалу.
Який інструмент вибрати для різання листового металу
| Інструмент | Прямий / фігурний різ | Тип листа | Обмеження | Якість крайки |
|---|---|---|---|---|
| Ручні ножиці | Прямий та фігурний залежно від типу ножиць | Плоский тонколистовий метал | Допустиму товщину перевіряти за характеристиками конкретних ножиць | Добра на коротких ділянках за умови гострих і правильно відрегульованих лез |
| Електроножиці | Переважно прямий та плавний криволінійний | Плоский лист, окремі види профільованого металу | Наприклад, Makita JS1602: до 1,6 мм низьковуглецевої сталі та 1,2 мм нержавіючої сталі | Чиста крайка без абразивного нагрівання; можливе локальне деформування тонкого листа |
| Ніблер | Прямий, фігурний та внутрішні вирізи | Плоский, профільований і гофрований лист | Makita JN1601: до 1,6 мм низьковуглецевої сталі / 1,2 мм нержавіючої; TRUMPF N 200: до 2 мм сталі 400 Н/мм², 1,5 мм при 600 Н/мм², 1 мм при 800 Н/мм² | Акуратний різ і висока маневровість; утворюється дрібна стружка |
| Електролобзик | Прямий та фігурний | Плоский лист та окремі профілі | Потрібне спеціальне полотно; товщина залежить від моделі інструмента та полотна | Добра при правильному полотні, швидкості та надійному закріпленні листа |
| Дискова пилка по металу | Переважно прямий | Плоский і деякі профільовані листи | Тільки відповідний диск і режими, зазначені виробником обладнання | Рівна крайка та висока продуктивність при роботі з направляючою |
| Кутова шліфувальна машина | Переважно прямий | Залежить від матеріалу | Для листів із цинковим або полімерним покриттям може бути небажана або прямо заборонена виробником | Є ризик нагрівання, задирок і пошкодження захисного покриття |
Важливо: наведені значення товщини для електроножиць та ніблерів є характеристиками конкретних моделей, а не універсальними нормативами. Перед роботою перевіряйте інструкцію саме вашого інструмента та враховуйте не тільки товщину, а й міцність матеріалу.
Різання оцинкованого та полімерного листа
Для оцинкованої сталі та листа з полімерним покриттям основне завдання — не лише отримати потрібну геометрію деталі, а й мінімізувати пошкодження захисних шарів.
Для оцинкованого листа бажано застосовувати методи холодного різання, дозволені виробником матеріалу: ручні або електричні ножиці, ніблер, а в окремих випадках — пилку зі спеціальною оснасткою для металу.
Для листа з полімерним покриттям особливо важливо уникати перегрівання та потрапляння гарячих частинок на поверхню. Вони можуть пропалювати або пошкоджувати полімерний шар і створювати точки майбутньої корозії.
Електроножиці зручні, коли потрібен довгий чистий різ, особливо на відносно рівному листі. Вони не утворюють потоку абразивних іскор і практично не нагрівають край до температур, характерних для абразивного різання.
Ніблер краще підходить для складних контурів, внутрішніх вирізів, проходження профілів та гофрованого металу. Його особливість — утворення великої кількості невеликих гострих частинок металу, які потрібно одразу прибирати з поверхні.
Після різання оцинкованого або пофарбованого металу необхідно дотримуватися саме інструкцій виробника листа щодо захисту відкритої крайки. Залежно від системи покриття може рекомендуватися ретушувальна фарба або інший сумісний захисний матеріал, особливо для видимих крайок, подряпин та локально пошкоджених ділянок.
Вирубні ножиці, преси та штампи
Ця категорія обладнання може вважатися ручною лише умовно. Більшість важільних ножиць, пресів та вирубних пристосувань мають стаціонарну або напівстаціонарну конструкцію, а зусилля створюється механічним, гідравлічним або іншим приводом.
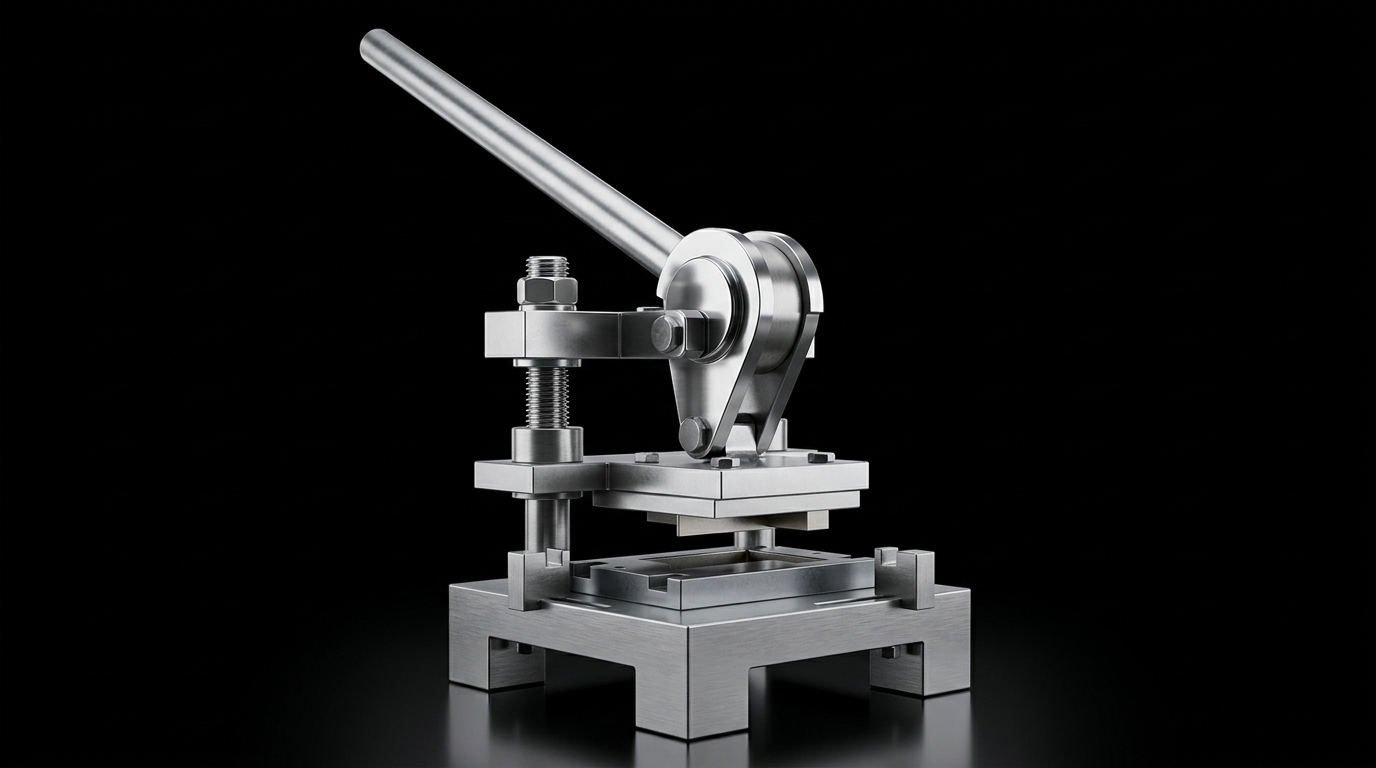
Принцип роботи таких пристроїв схожий:
- Заготівля — лист або профільований виріб — укладається на робочу основу та за необхідності фіксується.
- У рухомій частині розташований різальний елемент. Його конструкція залежить від типу обладнання та операції.
- Під час різання різальний елемент діє на заготовку з контрольованим зусиллям. Правильне налаштування зазору та фіксація матеріалу допомагають отримати рівнішу крайку та мінімізувати деформацію.
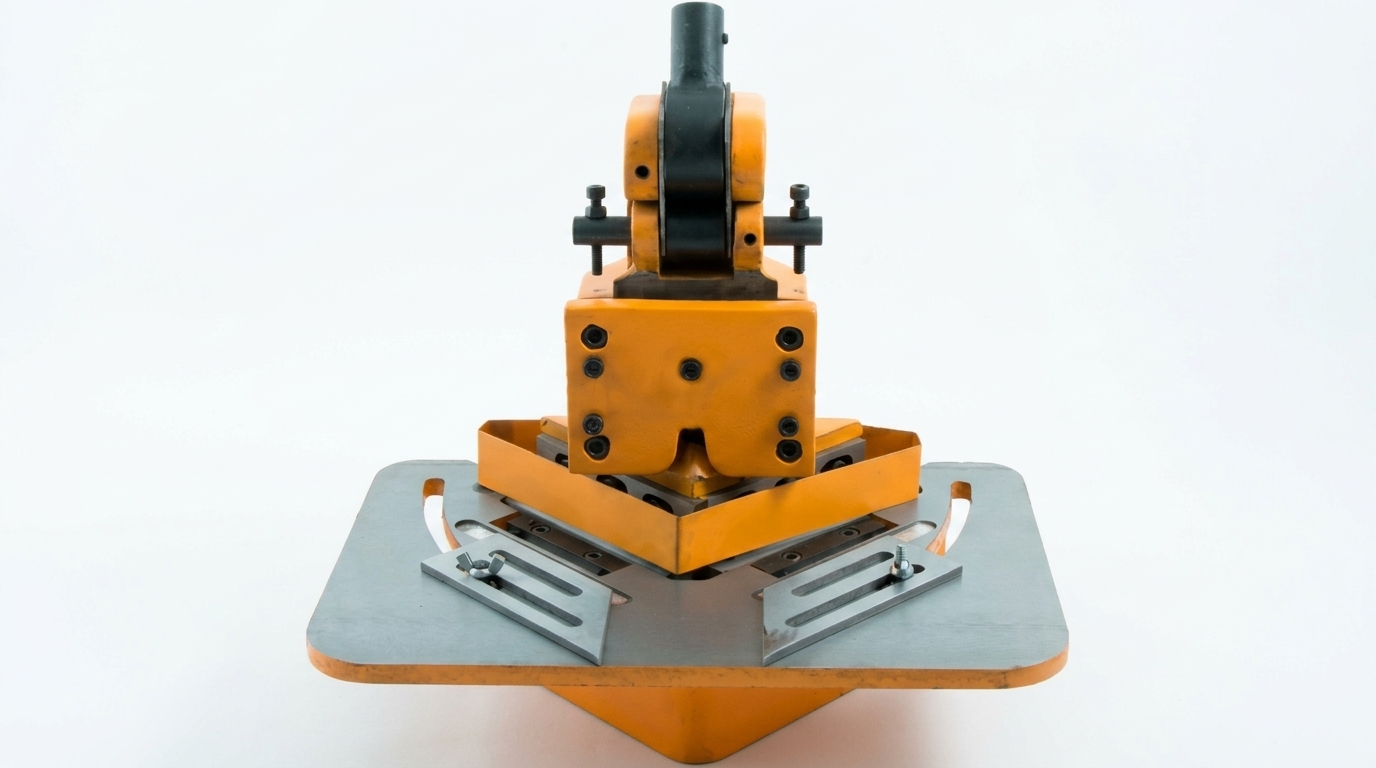
Купівля таких пристосувань доцільна, якщо потрібно регулярно виконувати велику кількість однотипних операцій — наприклад, обрізати заготовки заданого розміру або вирубувати однакові елементи під час виробництва фасадних касет та інших виробів із тонколистового металу.
Безпечне різання та обробка крайки
Незалежно від вибраного інструмента, перед різанням лист потрібно розмістити на стабільній робочій поверхні та надійно закріпити струбцинами, притискачами або іншими пристроями, які не допускають неконтрольованого зміщення заготовки.
Не тримайте невелику заготовку рукою безпосередньо біля лінії різу. Для електроінструмента спосіб фіксації та положення рук додатково звіряйте з інструкцією виробника.
Під час роботи:
- використовуйте захисні окуляри або щиток — металева стружка та дрібні частинки можуть вилітати із зони різання;
- для перенесення та роботи з гострими листами використовуйте відповідні захисні рукавички;
- не торкайтеся щойно сформованої крайки незахищеними руками;
- тримайте кабелі та інші предмети поза траєкторією інструмента;
- після завершення роботи вимкніть інструмент перед очищенням робочої зони.
Особливо уважно потрібно працювати з ніблером: він утворює численні гострі частинки металу. Після різання їх потрібно повністю видалити не тільки з робочого столу, а й із поверхні самого листа.
Для пофарбованої або оцинкованої сталі стружку не слід залишати на поверхні. Металеві частинки можуть іржавіти та залишати плями, а гострі фрагменти — пошкоджувати полімерне покриття.
Після різання перевірте край на наявність значних задирок. За необхідності їх акуратно усувають інструментом, який не створює додаткового пошкодження поверхні. Подряпини, відкриті видимі крайки та інші пошкодження захисного шару обробляють відповідно до рекомендацій виробника конкретного покриття.
Недоліки ручної обробки
Ручна обробка тонколистового металу найбільш виправдана:
- при індивідуальному виготовленні деталей;
- при підгонці виробів за місцем монтажу;
- при формуванні невеликих вирізів та отворів;
- при усуненні локальних дефектів.
При великих обсягах робіт ручний інструмент поступається промисловому обладнанню за продуктивністю та повторюваністю геометрії. Точність і якість крайки також залежать від типу інструмента, стану його різальних елементів, правильної фіксації листа та досвіду оператора.
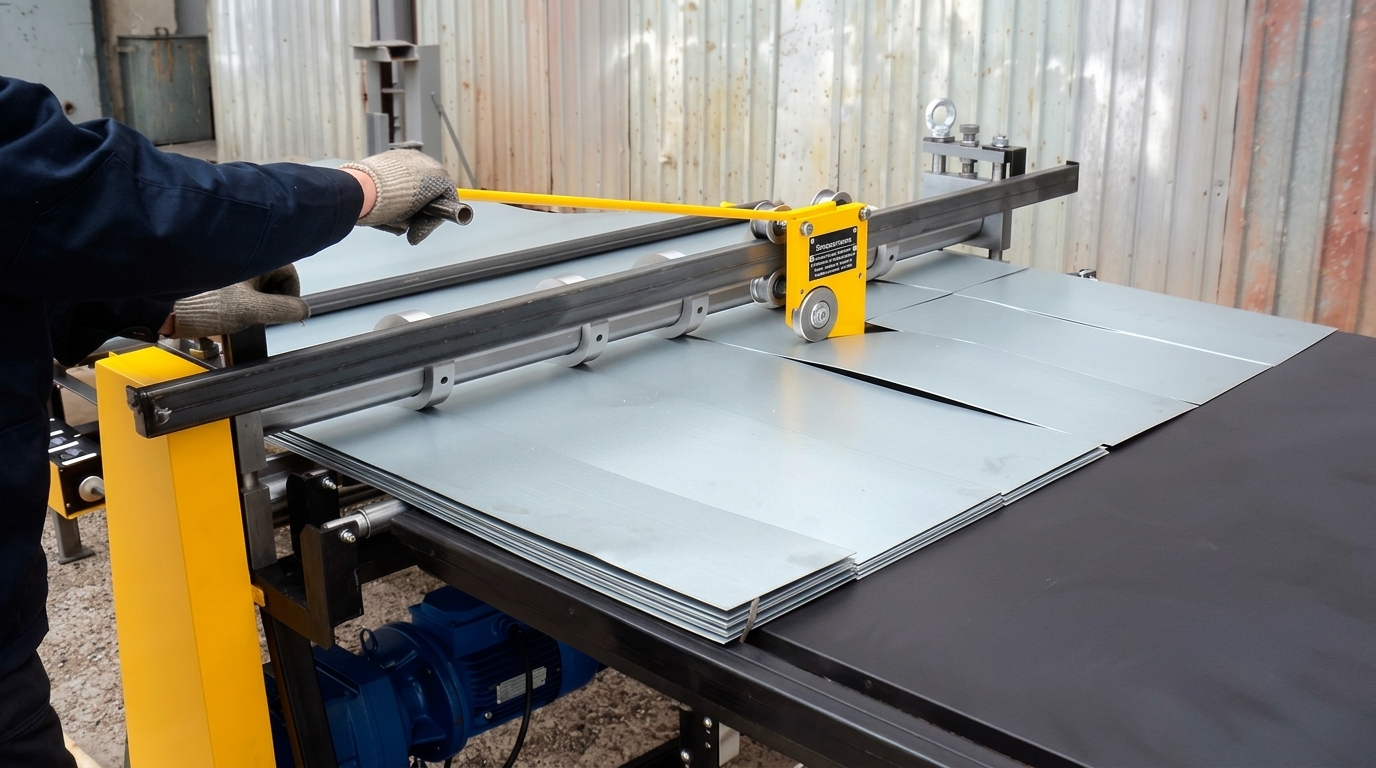
Саме тому в серійному виробництві продукції з листової сталі або алюмінію використовують спеціалізовані верстати для розкрою, штампування та згинання.
Водночас під час монтажу металевих стель, огорож, фасадів та інших конструкцій з металевих модулів якісний ручний та переносний електричний інструмент залишається незамінним. Головне — правильно підібрати його відповідно до матеріалу, форми різу та вимог виробника захисного покриття.
FAQ: часті запитання про різання тонколистового металу
Чим краще різати оцинкований лист?
Для монтажних робіт зазвичай вибирають інструмент холодного різання: ручні або електричні ножиці, ніблер чи дозволену виробником пилку по металу. Для листа конкретної марки необхідно додатково перевірити рекомендації його виробника.
Чим відрізняється ніблер від електроножиць?
Електроножиці розрізають метал лезами та особливо зручні для довгих ліній. Ніблер поступово вирубує метал і краще проходить складні контури, внутрішні вирізи та профільовані поверхні.
Чи можна різати пофарбований лист болгаркою?
Спочатку потрібно перевірити інструкцію виробника листа. Для багатьох систем із цинковим та полімерним покриттям абразивне різання не рекомендується або забороняється через нагрівання, іскри та ризик пошкодження покриття.
Яку максимальну товщину металу можна різати електроножицями або ніблером?
Єдиного значення немає. Воно залежить від конкретної моделі інструмента, типу та міцності металу. Максимальну товщину потрібно брати з технічної документації саме вашого інструмента.
Що робити зі стружкою після різання?
Її потрібно повністю прибрати з листа та робочої поверхні. Особливо важливо не залишати металеву стружку на полімерному покритті, де вона може подряпати поверхню або стати джерелом корозійних плям.
Чи потрібно обробляти край після різання?
Якщо виробник конкретного матеріалу вимагає захисту відкритих або видимих крайок, потрібно використовувати рекомендовану ним систему обробки. Подряпини та пошкодження полімерного шару також слід відновлювати відповідно до його технічних рекомендацій.

Прекрасна стаття!