
Инструменты для резки тонколистового металла: что выбрать
Тонколистовой металл и изделия на его основе — профнастил, металлочерепица, стеновые панели, элементы ограждений, детали подвесных потолков и другие конструкции — можно обрабатывать ручным и электрическим инструментом.
Однако выбирать способ резки нужно не только по толщине металла. Важны форма реза, тип листа, наличие цинкового или полимерного покрытия, требования к качеству кромки и рекомендации производителя материала.
Коротко: для небольшого объема работ и коротких резов удобны ручные ножницы; для длинного прямого реза — электроножницы или специализированный инструмент для холодной резки; для криволинейных контуров, внутренних вырезов и профилированного листа — ниблер. Максимальную допустимую толщину всегда нужно проверять в инструкции конкретной модели инструмента.
Самый простой ручной инструмент
Ручной инструмент, который не требует подключения к электросети, чаще всего используют для подгонки деталей по размеру, коротких резов и формирования небольших вырезов.
Для таких операций применяют ножовки и ручные ножницы по металлу.
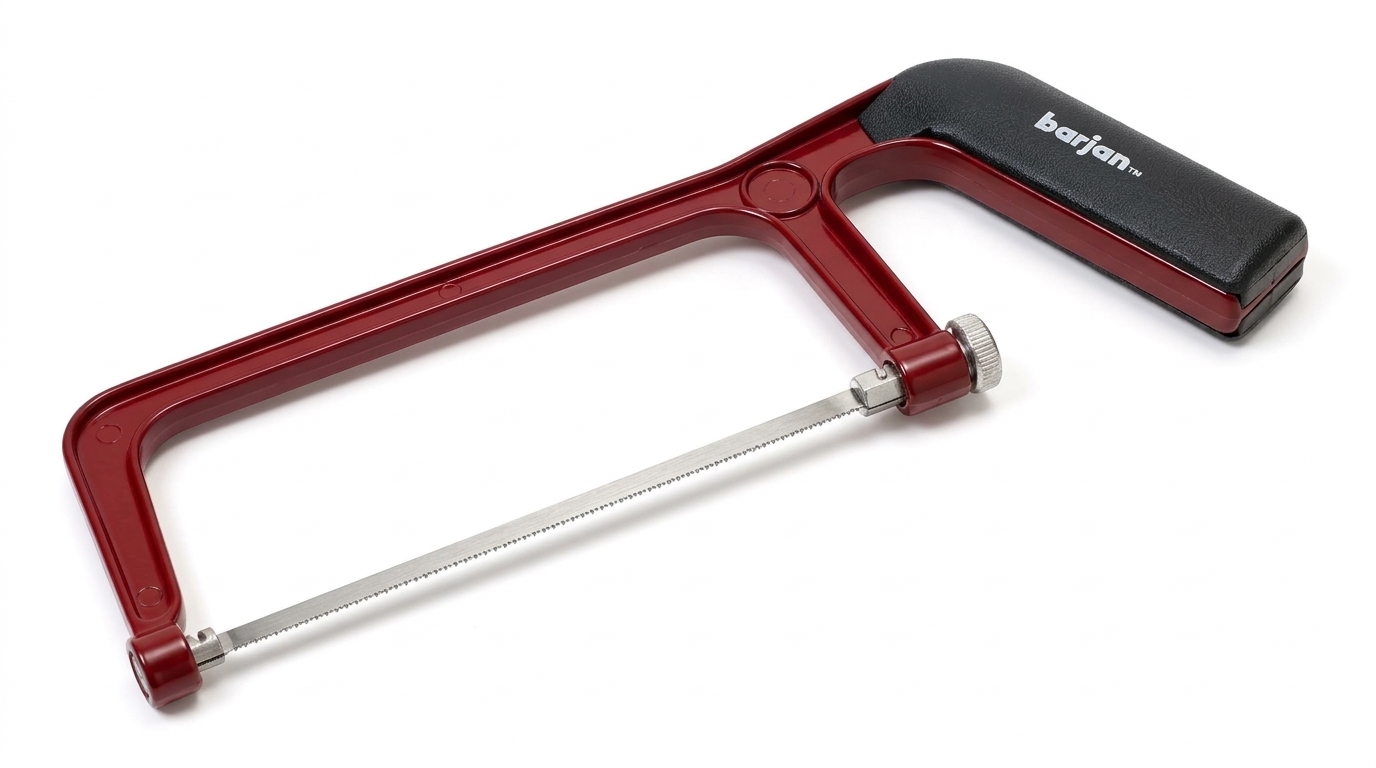
- Ножовка по металлу. Подходит преимущественно для коротких пропилов, локальной подрезки и работы с отдельными профилированными деталями. Для длинного раскроя тонкого листа она менее удобна из-за невысокой скорости и сложности удержания ровной линии.
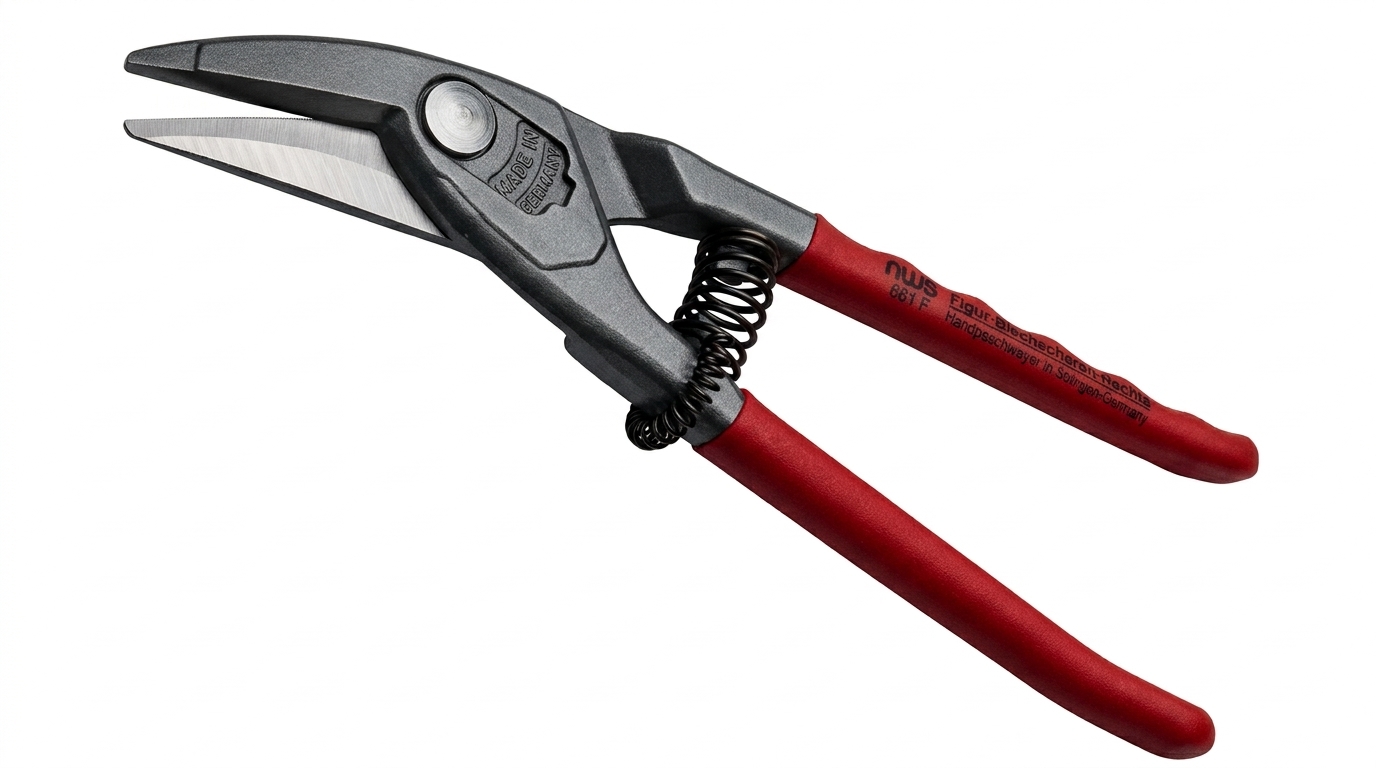
- Ручные ножницы по металлу. Один из самых удобных вариантов для небольшого объема работ. Модели с прямыми лезвиями используют преимущественно для прямолинейной резки, а правые, левые или фигурные ножницы — для криволинейных контуров и вырезов.
Не следует ориентироваться на одну «стандартную» максимальную толщину для всех ручных ножниц. Допустимая толщина зависит от конструкции конкретного инструмента, марки и прочности металла. Ее нужно проверять в спецификации производителя ножниц.
Главные преимущества ручного инструмента — простота, мобильность и отсутствие значительного локального нагрева металла.
Недостатки — более низкая производительность, физическая нагрузка на оператора и сложность получения стабильно ровной кромки на длинных участках. Качество реза также в значительной мере зависит от состояния и правильной регулировки лезвий.
Электроинструмент для работы с тонколистовым металлом
Электроинструмент значительно ускоряет раскрой листового металла и позволяет получить более стабильный результат. В то же время тип инструмента нужно подбирать под материал, геометрию детали и требования к защитному покрытию.
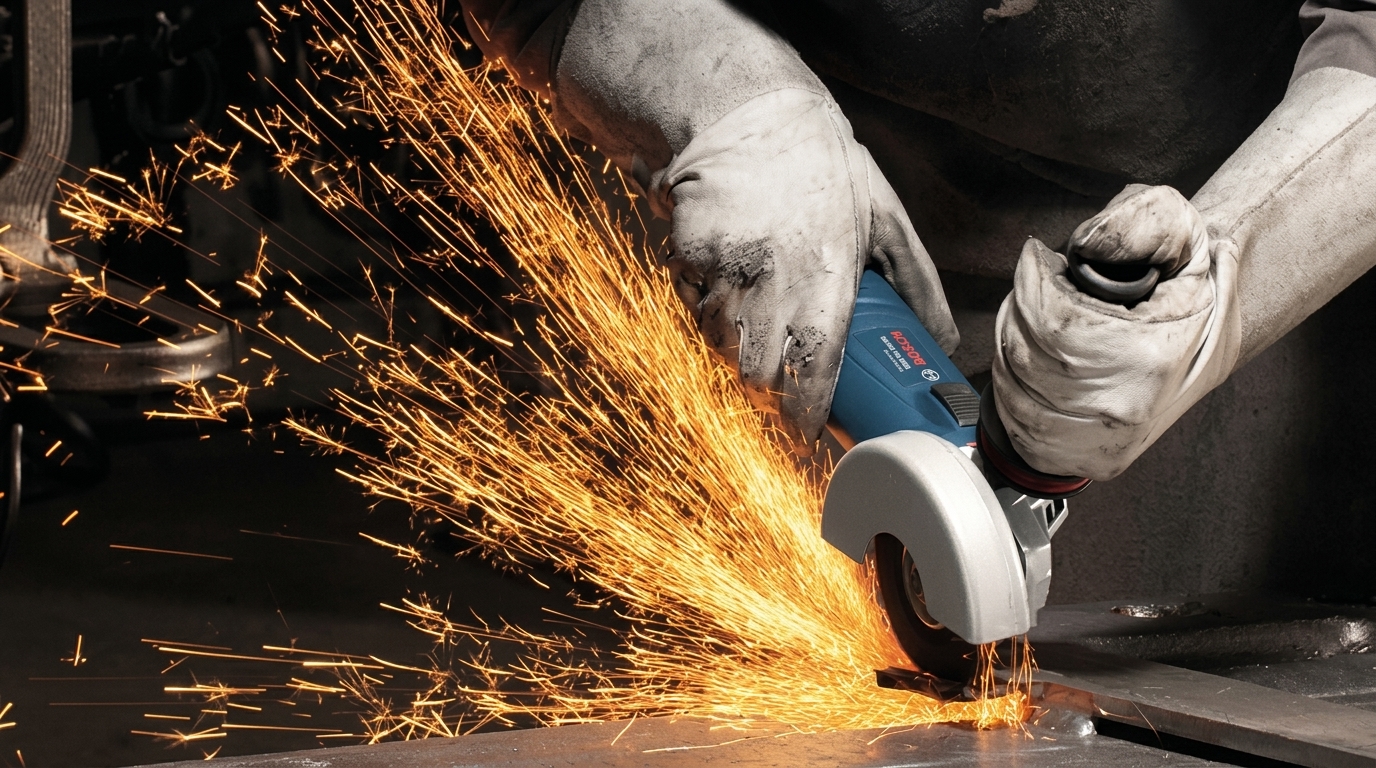
Угловая шлифовальная машина (болгарка). Для оцинкованных и окрашенных листов этот способ часто нежелателен, а производители отдельных систем профилированного листа прямо запрещают резку абразивным диском. Причины — нагрев зоны реза, искры и горячие частицы, которые могут повредить цинковый и полимерный слой. Поэтому перед использованием УШМ нужно проверить требования производителя конкретного листового материала.
Электролобзики и дисковые пилы. Могут использоваться для листового металла при условии установки полотна или диска, предназначенного именно для соответствующего металла и толщины. Для листов с защитным покрытием желательно использовать технологии холодной резки, разрешенные производителем материала.
Дисковая пила со специальным диском по металлу особенно удобна для длинного прямого реза. Направляющая помогает удерживать геометрию реза, но допустимую толщину, скорость вращения и тип диска необходимо определять по документации конкретной пилы и оснастки.
Электрические ножницы. Подходят прежде всего для быстрой прямой или плавной криволинейной резки листа. Они работают без абразивного диска и не создают такого интенсивного нагрева зоны реза, как УШМ.
При этом максимальная толщина зависит от модели и прочности материала. Например, для Makita JS1602 производитель указывает возможность резки низкоуглеродистой стали толщиной до 1,6 мм и нержавеющей стали до 1,2 мм. Эти значения касаются именно этой модели и не должны автоматически переноситься на другие электроножницы.
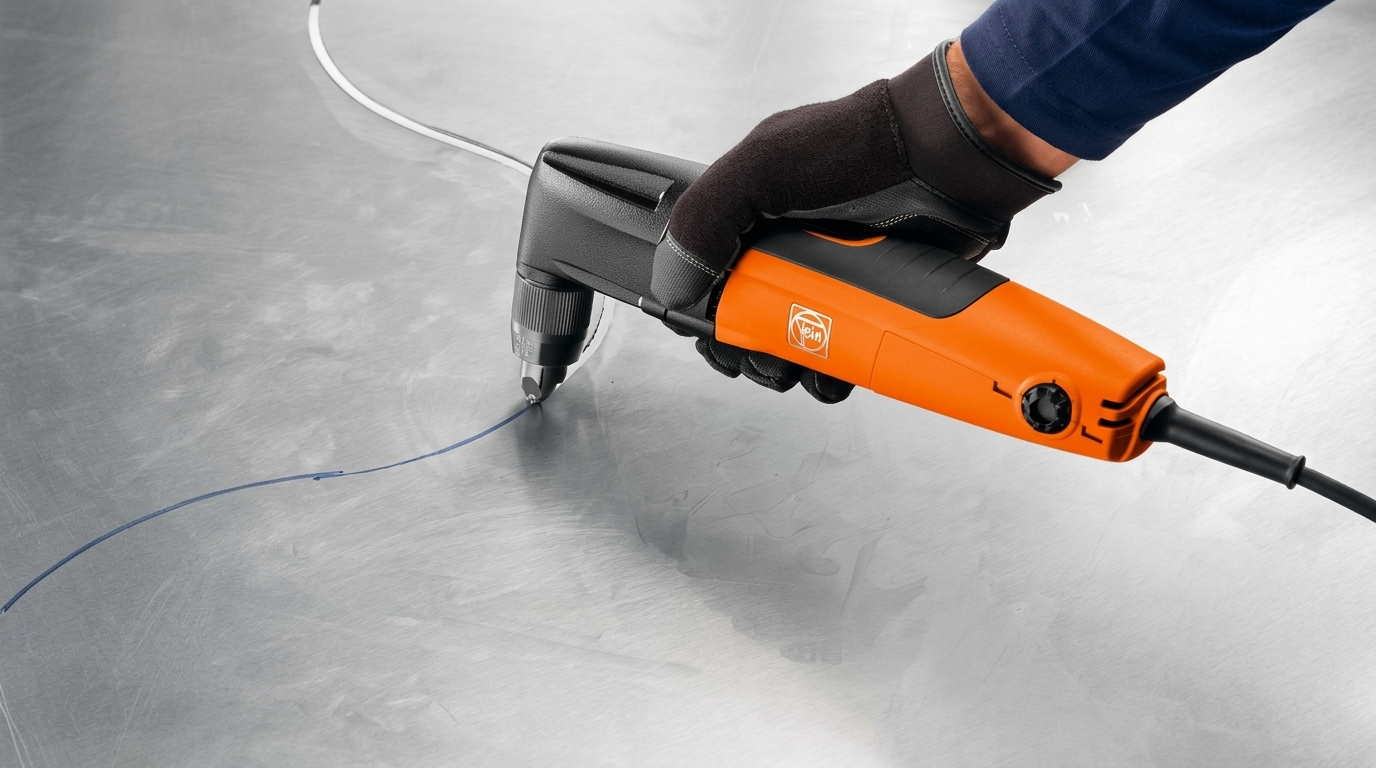
Ниблер, или вырубные ножницы. В отличие от обычных электроножниц, ниблер последовательно вырубает небольшие частицы металла. Благодаря этому им удобно проходить криволинейные контуры, внутренние вырезы, профилированные и гофрированные листы.
Например, Makita JN1601 имеет заявленную производителем максимальную толщину резки 1,6 мм для низкоуглеродистой стали и 1,2 мм для нержавеющей стали. Для TRUMPF TruTool N 200 производитель приводит разные ограничения в зависимости от прочности стали: до 2 мм для стали 400 Н/мм², до 1,5 мм для 600 Н/мм² и до 1 мм для 800 Н/мм².
Это хорошо демонстрирует, почему некорректно устанавливать одну универсальную допустимую толщину для всех ниблеров.
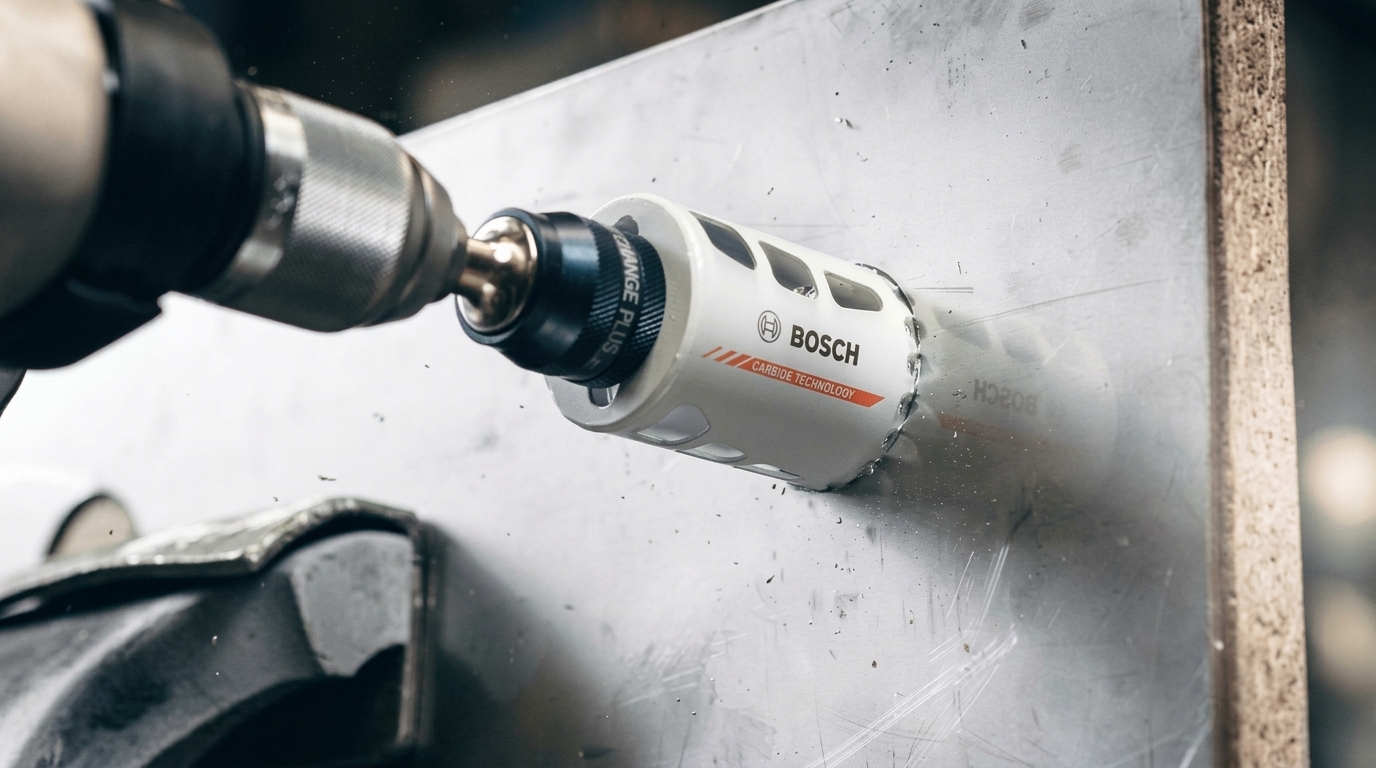
Насадки на дрель. Некоторые насадки работают по принципу ножниц или ниблера и могут быть удобными для локальных монтажных работ. Но их возможности существенно отличаются в зависимости от конструкции насадки и параметров дрели, поэтому допустимую толщину нужно брать только из технической документации конкретного изделия.
Дрель. Используется прежде всего для сверления отверстий. Для больших отверстий применяют коронки или ступенчатые сверла, предназначенные для металла. После обработки листа с покрытием необходимо удалить стружку и проверить край отверстия. Дальнейшая защита открытой кромки выполняется в соответствии с требованиями производителя материала.
Какой инструмент выбрать для резки листового металла
| Инструмент | Прямой / фигурный рез | Тип листа | Ограничения | Качество кромки |
|---|---|---|---|---|
| Ручные ножницы | Прямой и фигурный в зависимости от типа ножниц | Плоский тонколистовой металл | Допустимую толщину проверять по характеристикам конкретных ножниц | Хорошее на коротких участках при условии острых и правильно отрегулированных лезвий |
| Электроножницы | Преимущественно прямой и плавный криволинейный | Плоский лист, отдельные виды профилированного металла | Например, Makita JS1602: до 1,6 мм низкоуглеродистой стали и 1,2 мм нержавеющей стали | Чистая кромка без абразивного нагрева; возможна локальная деформация тонкого листа |
| Ниблер | Прямой, фигурный и внутренние вырезы | Плоский, профилированный и гофрированный лист | Makita JN1601: до 1,6 мм низкоуглеродистой / 1,2 мм нержавеющей; TRUMPF N 200: до 2 мм стали 400 Н/мм², 1,5 мм при 600 Н/мм², 1 мм при 800 Н/мм² | Аккуратный рез и высокая маневренность; образуется мелкая стружка |
| Электролобзик | Прямой и фигурный | Плоский лист и отдельные профили | Требуется специальное полотно; толщина зависит от модели инструмента и полотна | Хорошее при правильном полотне, скорости и надежном закреплении листа |
| Дисковая пила по металлу | Преимущественно прямой | Плоский и некоторые профилированные листы | Только соответствующий диск и режимы, указанные производителем оборудования | Ровная кромка и высокая производительность при работе с направляющей |
| Угловая шлифовальная машина | Преимущественно прямой | Зависит от материала | Для листов с цинковым или полимерным покрытием может быть нежелательна или прямо запрещена производителем | Есть риск нагрева, заусенцев и повреждения защитного покрытия |
Важно: приведенные значения толщины для электроножниц и ниблеров являются характеристиками конкретных моделей, а не универсальными нормативами. Перед работой проверяйте инструкцию именно вашего инструмента и учитывайте не только толщину, но и прочность материала.
Резка оцинкованного и полимерного листа
Для оцинкованной стали и листа с полимерным покрытием основная задача — не только получить нужную геометрию детали, но и минимизировать повреждение защитных слоев.
Для оцинкованного листа желательно применять методы холодной резки, разрешенные производителем материала: ручные или электрические ножницы, ниблер, а в отдельных случаях — пилу со специальной оснасткой для металла.
Для листа с полимерным покрытием особенно важно избегать перегрева и попадания горячих частиц на поверхность. Они могут прожигать или повреждать полимерный слой и создавать точки будущей коррозии.
Электроножницы удобны, когда нужен длинный чистый рез, особенно на относительно ровном листе. Они не образуют потока абразивных искр и практически не нагревают край до температур, характерных для абразивной резки.
Ниблер лучше подходит для сложных контуров, внутренних вырезов, прохождения профилей и гофрированного металла. Его особенность — образование большого количества небольших острых частиц металла, которые нужно сразу убирать с поверхности.
После резки оцинкованного или окрашенного металла необходимо придерживаться именно инструкций производителя листа по защите открытой кромки. В зависимости от системы покрытия может рекомендоваться ретуширующая краска или другой совместимый защитный материал, особенно для видимых кромок, царапин и локально поврежденных участков.
Вырубные ножницы, прессы и штампы
Эта категория оборудования может считаться ручной лишь условно. Большинство рычажных ножниц, прессов и вырубных приспособлений имеют стационарную или полустационарную конструкцию, а усилие создается механическим, гидравлическим или другим приводом.
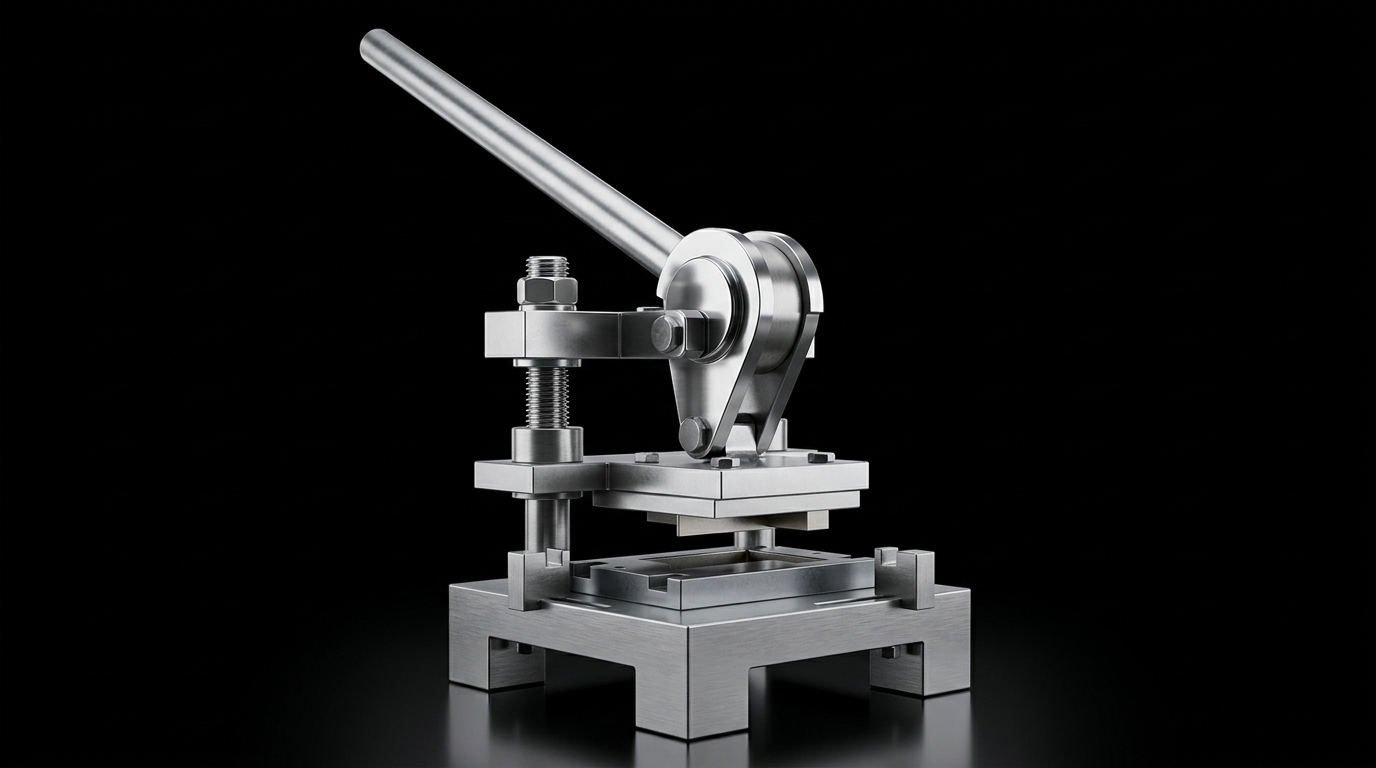
Принцип работы таких устройств похож:
- Заготовка — лист или профилированное изделие — укладывается на рабочее основание и при необходимости фиксируется.
- В подвижной части расположен режущий элемент. Его конструкция зависит от типа оборудования и операции.
- Во время резки режущий элемент действует на заготовку с контролируемым усилием. Правильная настройка зазора и фиксация материала помогают получить более ровную кромку и минимизировать деформацию.
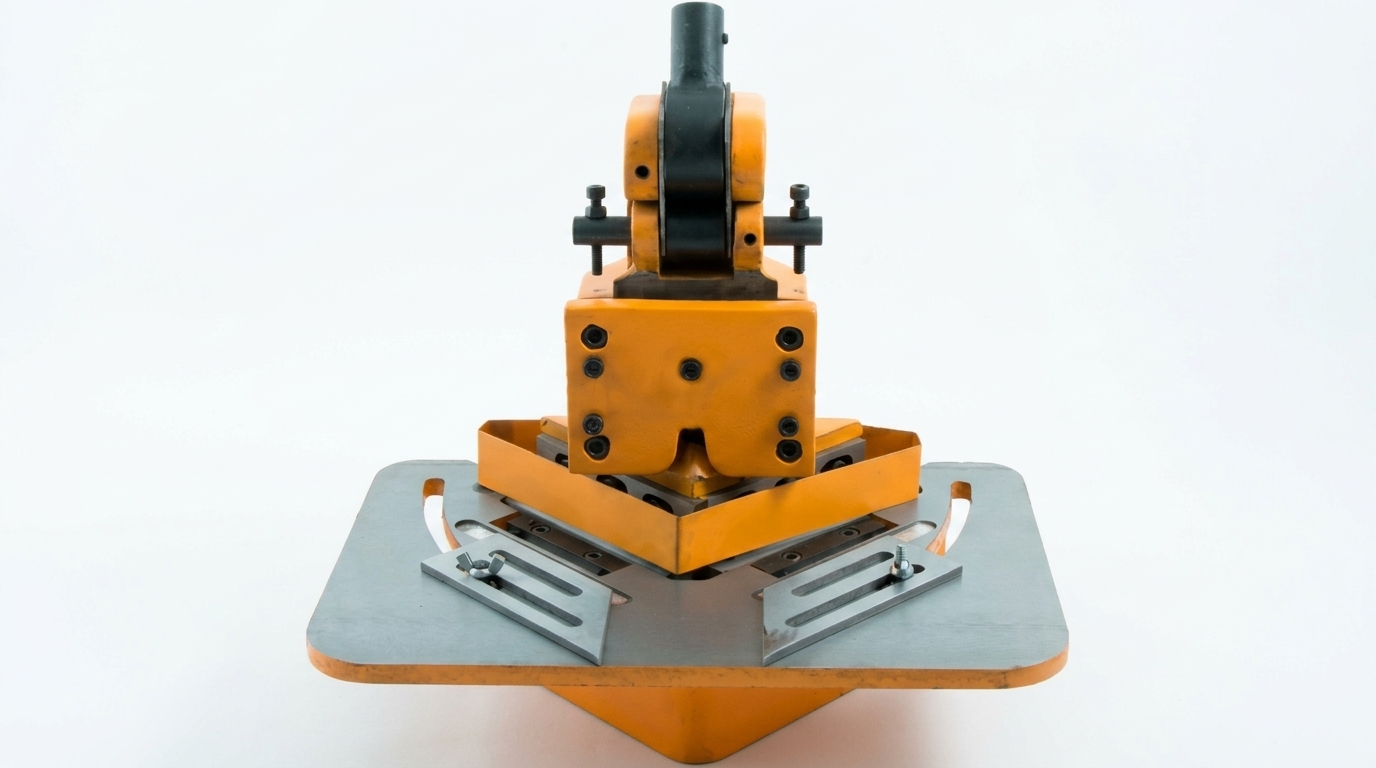
Покупка таких приспособлений целесообразна, если нужно регулярно выполнять большое количество однотипных операций — например, обрезать заготовки заданного размера или вырубать одинаковые элементы при производстве фасадных кассет и других изделий из тонколистового металла.
Безопасная резка и обработка кромки
Независимо от выбранного инструмента, перед резкой лист нужно разместить на стабильной рабочей поверхности и надежно закрепить струбцинами, прижимами или другими устройствами, которые не допускают неконтролируемого смещения заготовки.
Не держите небольшую заготовку рукой непосредственно возле линии реза. Для электроинструмента способ фиксации и положение рук дополнительно сверяйте с инструкцией производителя.
Во время работы:
- используйте защитные очки или щиток — металлическая стружка и мелкие частицы могут вылетать из зоны резки;
- для переноски и работы с острыми листами используйте соответствующие защитные перчатки;
- не касайтесь только что сформированной кромки незащищенными руками;
- держите кабели и другие предметы вне траектории инструмента;
- после завершения работы выключите инструмент перед очисткой рабочей зоны.
Особенно внимательно нужно работать с ниблером: он образует многочисленные острые частицы металла. После резки их нужно полностью удалить не только с рабочего стола, но и с поверхности самого листа.
Для окрашенной или оцинкованной стали стружку не следует оставлять на поверхности. Металлические частицы могут ржаветь и оставлять пятна, а острые фрагменты — повреждать полимерное покрытие.
После резки проверьте край на наличие значительных заусенцев. При необходимости их аккуратно устраняют инструментом, который не создает дополнительного повреждения поверхности. Царапины, открытые видимые кромки и другие повреждения защитного слоя обрабатывают в соответствии с рекомендациями производителя конкретного покрытия.
Недостатки ручной обработки
Ручная обработка тонколистового металла наиболее оправдана:
- при индивидуальном изготовлении деталей;
- при подгонке изделий по месту монтажа;
- при формировании небольших вырезов и отверстий;
- при устранении локальных дефектов.
При больших объемах работ ручной инструмент уступает промышленному оборудованию по производительности и повторяемости геометрии. Точность и качество кромки также зависят от типа инструмента, состояния его режущих элементов, правильной фиксации листа и опыта оператора.
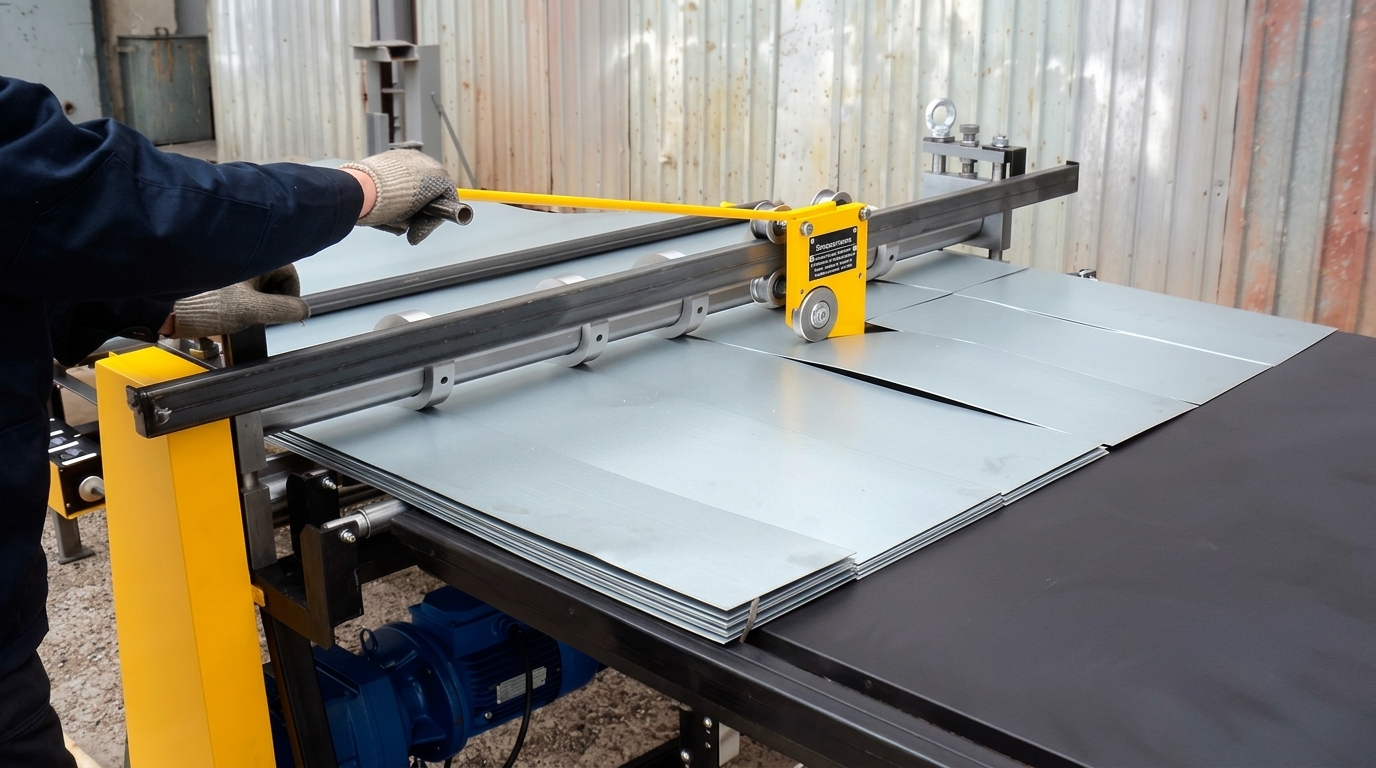
Именно поэтому в серийном производстве продукции из листовой стали или алюминия используют специализированные станки для раскроя, штамповки и гибки.
В то же время при монтаже металлических потолков, ограждений, фасадов и других конструкций из металлических модулей качественный ручной и переносной электрический инструмент остается незаменимым. Главное — правильно подобрать его в соответствии с материалом, формой реза и требованиями производителя защитного покрытия.
FAQ: частые вопросы о резке тонколистового металла
Чем лучше резать оцинкованный лист?
Для монтажных работ обычно выбирают инструмент холодной резки: ручные или электрические ножницы, ниблер или разрешенную производителем пилу по металлу. Для листа конкретной марки необходимо дополнительно проверить рекомендации его производителя.
Чем отличается ниблер от электроножниц?
Электроножницы разрезают металл лезвиями и особенно удобны для длинных линий. Ниблер постепенно вырубает металл и лучше проходит сложные контуры, внутренние вырезы и профилированные поверхности.
Можно ли резать окрашенный лист болгаркой?
Сначала нужно проверить инструкцию производителя листа. Для многих систем с цинковым и полимерным покрытием абразивная резка не рекомендуется или запрещается из-за нагрева, искр и риска повреждения покрытия.
Какую максимальную толщину металла можно резать электроножницами или ниблером?
Единого значения нет. Оно зависит от конкретной модели инструмента, типа и прочности металла. Максимальную толщину нужно брать из технической документации именно вашего инструмента.
Что делать со стружкой после резки?
Ее нужно полностью убрать с листа и рабочей поверхности. Особенно важно не оставлять металлическую стружку на полимерном покрытии, где она может поцарапать поверхность или стать источником коррозийных пятен.
Нужно ли обрабатывать край после резки?
Если производитель конкретного материала требует защиты открытых или видимых кромок, нужно использовать рекомендованную им систему обработки. Царапины и повреждения полимерного слоя также следует восстанавливать в соответствии с его техническими рекомендациями.
